
Zögern Sie nicht, sich zu kontaktieren, wenn Sie uns brauchen!
 Heim / Nachricht / Branchennachrichten / Medizinische Bearbeitung: Ein praktischer Leitfaden für präzise CNC-Prozesse für Geräte
Medizinische Bearbeitung: Ein praktischer Leitfaden für präzise CNC-Prozesse für Geräte
 2026.11.11
 Branchennachrichten
Eine Erstmusterprüfung einer Knochenschraube aus rostfreiem 316L-Edelstahl beginnt oft mit einer praktischen Frage: Kann dieser Prozess die kritische Toleranz im gesamten Los einhalten, nicht nur bei einem guten Teil? Diese Frage steht im Mittelpunkt der medizinischen Bearbeitung. Die Arbeit ist nicht durch einen Maschinentyp definiert. Es wird durch eine kontrollierte Route definiert, die auf Teilegeometrie, Material, Toleranz, Oberflächenbeschaffenheit, Reinigung und Rückverfolgbarkeit abgestimmt ist.
Für Käufer ist die nützliche Schlussfolgerung einfach: Wählen Sie die Prozessroute, bevor Sie die Maschinenspezifikationen vergleichen. Eine Drehmaschine mit ausgezeichneter Spindelgenauigkeit kann eine schwache Vorrichtung oder einen Prüfplan, der das Merkmal nicht messen kann, nicht kompensieren. Eine bescheidene Maschine in einem stabilen, gut dokumentierten Prozess kann immer noch wiederholbare medizinische Komponenten produzieren, wenn der Weg stimmt.
Beginnen Sie mit der Teilefamilie, nicht mit der Maschine
Die medizinische Bearbeitung umfasst chirurgische Instrumente, Implantatkomponenten, Teile von Diagnosegeräten, Flüssigkeitsweganschlüsse und Instrumentengehäuse. Sie teilen kein gemeinsames Herstellungsrezept. Eine runde Knochenschraube, eine flache Instrumentenplatte und ein Verteiler mit quergebohrten Löchern führen den Prozess zu unterschiedlichen Geräten und Inspektionsmethoden.
Eine praktische Möglichkeit, die Route zu planen, besteht darin, Teile nach dominanter Geometrie zu gruppieren. Die folgende Tabelle ist ein Ausgangspunkt für eine Angebotsprüfung und kein Ersatz für einen teilespezifischen Prozessplan.
| Teilweise Familie | Typische Route | Zu überprüfende Maschinenfunktionen | Inspektionsschwerpunkt |
|---|---|---|---|
| Runde Implantate, Schrauben, Stifte | CNC-Drehen, teilweise Zweitbearbeitungsfräsen | Spindelgenauigkeit, Spannzangen- oder Spannfutterwiederholgenauigkeit, Stangenvorschub | Durchmesser, Gewinde, Rundlauf, Oberflächenbeschaffenheit |
| Wellen und Anschlüsse mit zwei Enden | Drehzentrum oder Doppelspindeldrehen | Spindelsynchronisation, Gegenspindel, Werkzeugfreigabe | Axiale Ausrichtung, Feature-zu-Feature-Position |
| Instrumentenplatten und Gehäuse | Fräsen, Bohren und Gewindeschneiden | Steifigkeit, thermische Stabilität, Eignung für kleine Werkzeuge | Ebenheit, Lochposition, Gratkontrolle |
| Fluidpfad- und Verteilerteile | Fräsen plus Bohren, Entgraten, Reinigen | Kühlmitteldruck, Spanabfuhr, Werkzeugzugang | Kreuzlochkreuzung, Sauberkeit |
| Prototypen- oder Brückenteile | Drei- oder vierachsiges Fräsen, Drehen | Schnelle Einrichtung, Arbeitsversatz, Werkzeugbibliothek | Korrelation des ersten Artikels |
Drehen behandelt die runden, wiederholten Merkmale
Wenn das Teil hauptsächlich rotierend ist, ist das Drehen normalerweise der erste zu untersuchende Vorgang. Bei der medizinischen Bearbeitung handelt es sich häufig um kleine Durchmesser, feine Gewinde, Kegel, Radien und Gesichtsmerkmale, die sich über Tausende von Teilen wiederholen müssen. Die Maschine muss die Größe ohne ständige Anpassung durch den Bediener halten. Dadurch sind das thermische Verhalten der Spindel, die Wiederholgenauigkeit des Spannfutters oder der Spannzange, die Revolverpositionierung und die Kühlmittelzufuhr wichtiger als die Spindelgeschwindigkeit.
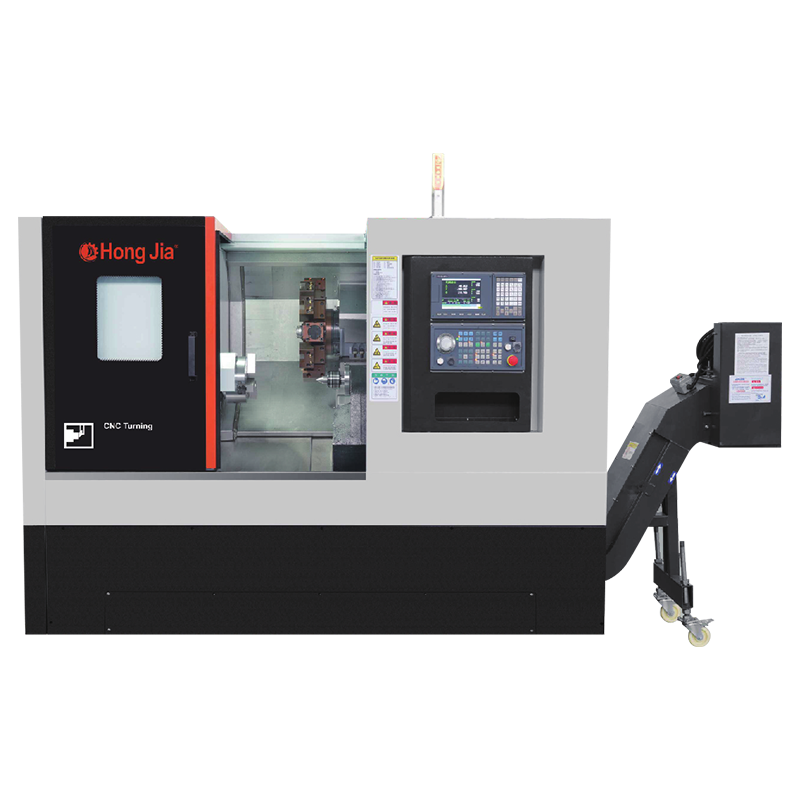
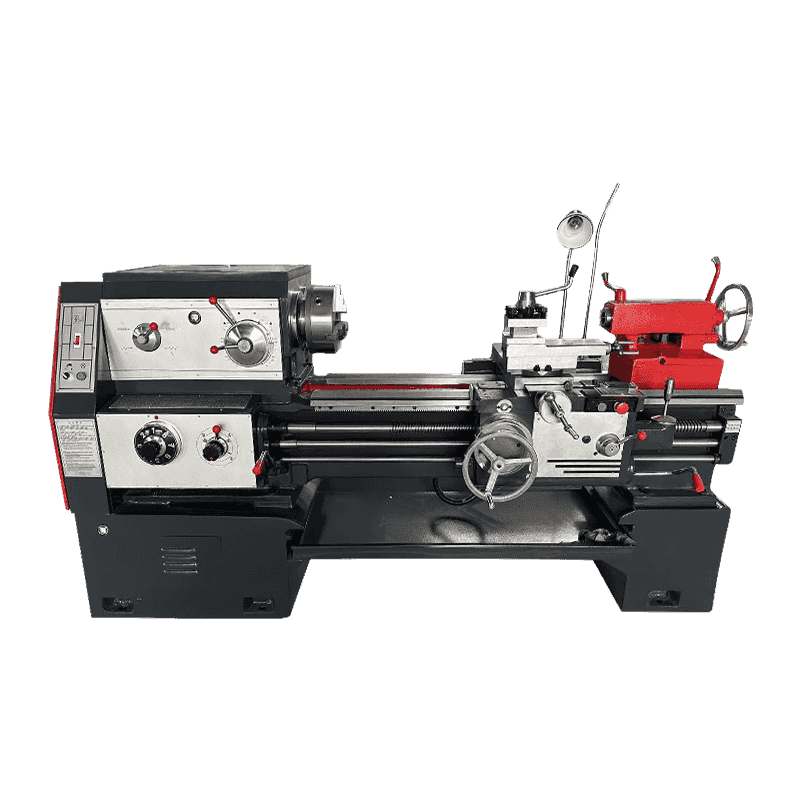
Für eine hochpräzise horizontale Drehmaschine ist die CK6140 ein relevanter Ausgangspunkt, wenn der Teileumfang und das Produktionsvolumen zu einem Einspindel-Layout passen. Es ist kein Ersatz für die Prozessvalidierung, kann aber die stabile Wendeplattform sein, um die herum die Route aufgebaut ist. Für einen breiteren Vergleich von Dreh- und Fräskonfigurationen: Auswahlhilfe für Dreh- und Fräsmaschinen ist nützlich, bevor Sie die Maschinenliste eingrenzen.
 Hochpräzise CNC-Horizontaldrehmaschine CK6140 Die CNC-Horizontaldrehmaschine der Serie CK6140 zeichnet sich durch hohe Präzision, hohe Leistung und hohe Steifigkeit aus. Seine Hauptkomponenten und sein Aufbau sind optimal gestaltet und es ist das ... Produkt anzeigen →
Materialien Legen Sie das Schneidfenster fest
Die Wahl des Materials verändert Werkzeuge, Geschwindigkeiten, Kühlmittel und Inspektion. Bei der medizinischen Bearbeitung sind 316L-Edelstahl, Titan Ti-6Al-4V, Kobalt-Chrom, PEEK, Aluminium 6061 und Messing häufig genug, um separate Prozessannahmen zu rechtfertigen. Dieselbe Geometrie kann sich in Titan und Messing sehr unterschiedlich verhalten.
- Edelstahl 316L kann kaltverfestigt werden und Grate bilden; Scharfe Kanten, stabiles Kühlmittel und sorgfältiges Entgraten.
- Ti-6Al-4V hat eine geringe Wärmeleitfähigkeit, sodass sich die Wärme an der Schneidkante konzentriert. Steifigkeit und Kühlmittelstrategie sind entscheidend.
- Kobalt-Chrom ist abrasiv und verschleißintensiv; Werkzeugstandzeit und Oberflächenintegrität müssen genau überwacht werden.
- PEEK ist kein Metall; Spanndruck, Spannungsabbau und Sauberkeit beeinflussen das Ergebnis.
- Aluminium 6061 lässt sich leicht schneiden, kann aber Spuren hinterlassen; Spankontrolle und Oberflächenschutz sind wichtig.
- Messing kann häufig maschinell bearbeitet werden, aber bleifreie oder spezielle Qualitäten können die Bearbeitung und das Finish verändern.
Akzeptieren Sie keine Materialliste als Leistungsnachweis. Fragen Sie nach den Schnittparametern, Werkzeugen und Prüfverfahren für ein vergleichbares Teil. Materialzertifikate und Chargenrückverfolgbarkeit gehören vom ersten Angebot an in das Kaufgespräch.
Toleranzen und Inspektion bestimmen den Prozessweg
Toleranz ist keine einzelne Zahl. Ein Durchmesser von plus oder minus 0,01 mm, eine wahre Position von 0,005 mm und eine Ra-Oberflächenbeschaffenheit von 0,2 Mikrometern sind unterschiedliche Probleme. In Angeboten für medizinische Bearbeitungen sollte angegeben werden, welche Merkmale den Prozess vorantreiben, welche funktionsfähig sind und welche nur als Referenz dienen. Diese Unterscheidung verhindert eine übermäßige Bearbeitung und senkt die Kosten.
Eine praktikable Inspektionssequenz ist:
- Überprüfen Sie die Zeichnung und definieren Sie das Bezugsschema, bevor Sie ein Angebot abgeben.
- Stellen Sie in einem Probeschnitt sicher, dass die Maschine und die Vorrichtung die kritische Funktion wiederholen können.
- Messen Sie den ersten Artikel je nach Funktion mit einem KMG, einem optischen Komparator, einem Mikrometer oder einem Profilometer.
- Führen Sie eine Fähigkeitsprüfung für das funktionsreichste Merkmal durch, nicht nur für das einfachste.
- Dokumentieren Sie Anpassungen und überprüfen Sie sie nach jeder Werkzeug- oder Programmänderung erneut.
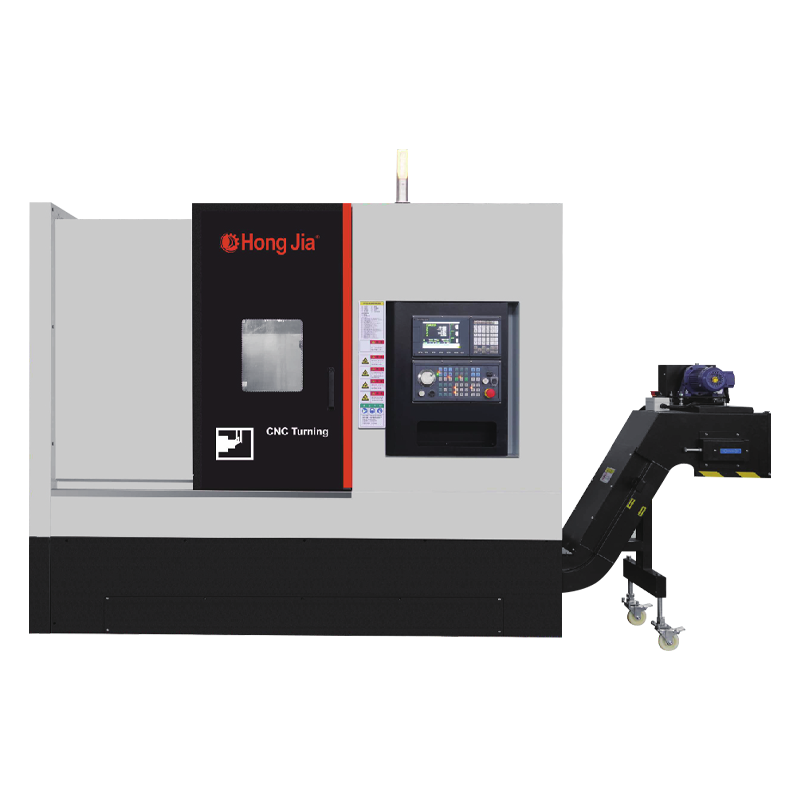
Wenn Teile an beiden Enden Merkmale aufweisen, kann eine erneute Befestigung zu dem Fehler führen, der später bei der Inspektion festgestellt wird. Ein automatisches Andock-Drehzentrum mit zwei Spindeln wie das NC106DS lohnt sich, wenn die Teilefamilie wiederholt an zwei Enden bearbeitet wurde und das Volumen die Einrichtung rechtfertigt. Der Vorteil liegt nicht im Maschinennamen; Es bedeutet weniger Setups, weniger Bezugspunktverschiebungen und einen kürzeren Weg vom Rohteil zum verifizierten Teil.
 NC106DS Doppelspindel-Drehzentrum mit automatischer Andockstation Für wiederholte Arbeiten an zwei Enden integriert das automatische Andocken der Doppelspindel Drehen, Bohren, Bohren, Fräsen und Gewindeschneiden, um Setups und Bezugspunktverschiebungen zu reduzieren. Produkt anzeigen →
Lochherstellung und Fräsen benötigen ihre eigenen Kontrollpunkte
Viele medizinische Teile werden nicht auf einer Drehmaschine fertiggestellt. Instrumentenplatten, Gehäuse, Verteiler und Vorrichtungskomponenten erfordern Ebenheit, Taschentiefe, Lochposition, Gewindequalität und Gratkontrolle. Ein vertikales Bearbeitungszentrum oder eine Bohr- und Gewindeschneidmaschine kann der richtige Weg sein, aber nur, wenn die Maschine ihre Position auf dem gesamten Grundstück halten und Späne aus kleinen Löchern abführen kann.
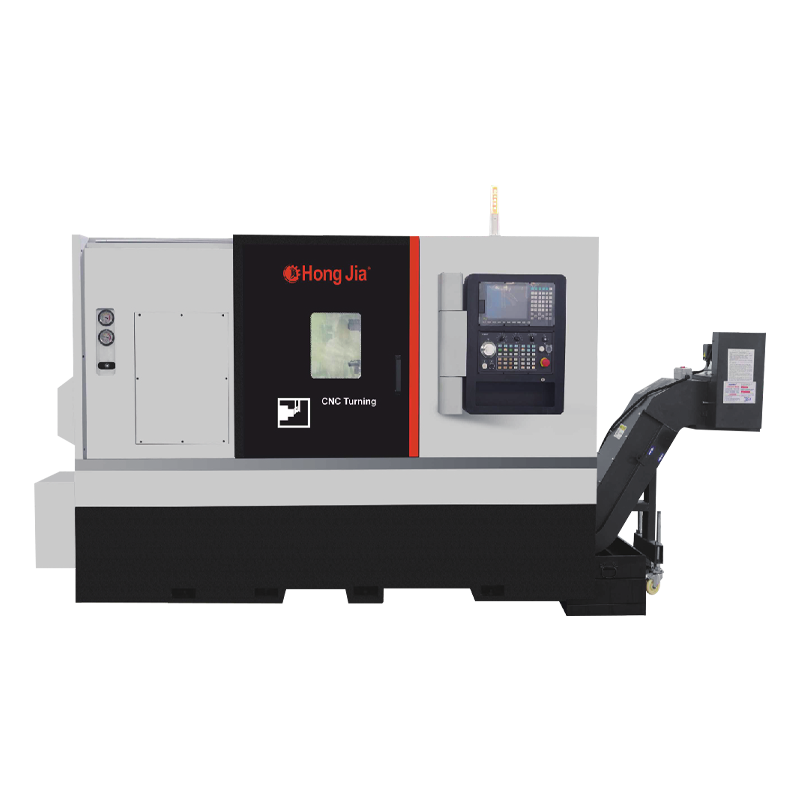
Überprüfen Sie beim Bohren und Gewindeschneiden kleiner Löcher die Spindelgeschwindigkeit an der Werkzeugspitze, die Bohrsteuerung, den Kühlmitteldruck und die Kühlmittelausrichtung, den Rundlauf des Werkzeugs und die Möglichkeit, die Lochposition zu überprüfen, ohne die Oberfläche zu beschädigen. Ein Hochgeschwindigkeits-Bohrzentrum wie das T600A ist relevant, wenn die Teilefamilie viele kleine Löcher aufweist und der Prozess schnelles, wiederholbares Bohren anstelle von schwerem Fräsen erfordert.
 T600A Hochgeschwindigkeits-Bohrzentrum Bei Teilefamilien mit vielen kleinen Löchern unterstützen die Hochgeschwindigkeitsspindel und das Öl durch die Spindel schnelle, wiederholbare Bohr- und Gewindeschneidzyklen. Produkt anzeigen →
Auch das Fräsen und Bohren wirft eine Reinigungsfrage auf. Grate und eingeschlossene Späne sind bei der medizinischen Bearbeitung kein kosmetisches Problem; Sie können sich auf Passform, Funktion und nachgelagerte Reinigungsvalidierung auswirken. Geben Sie vor dem ersten Schnitt die Entgratungsmethode, den Kantenbruch und den Inspektionszugriff an.
Reinigung, Rückverfolgbarkeit und Validierung sind Teil des Prozesses
Ein bearbeitetes Teil, das gut misst, aber nicht zurückverfolgt werden kann, ist kein fertiges medizinisches Bauteil. Der Prozess sollte Materialcharge, Maschine, Programmrevision, Werkzeugwechsel, Bediener, Inspektionsergebnis und Reinigungsprotokoll speichern. Dies bedeutet nicht, dass jeder Käufer ein vollständiges Validierungspaket benötigt, aber im Angebot sollte angegeben werden, was enthalten ist.
- Materialzertifikat und Chargenrückverfolgbarkeit bis zum erhaltenen Bestand.
- Prozessführung mit kritischen Vorgängen, Vorrichtungen und Prüfpunkten.
- Erstmusterprüfbericht mit Maß- und Oberflächenergebnissen.
- Werkzeugwechsel- und Programmrevisionskontrolle für Nachbestellungen.
- Reinigungs- und Entgratungsmethode, gegebenenfalls einschließlich Passivierungsanforderungen.
- Bearbeitung von Abweichungen und Genehmigung von Abweichungen vor dem Versand.
Fragen Sie bei regulierten Arbeiten, wie der Lieferant einen neuen Prozess validiert und wie er Änderungen steuert. Ein Prozess, der nur deshalb stabil ist, weil der ursprüngliche Betreiber die Besonderheiten kennt, stellt ein Versorgungsrisiko und keine Fähigkeit dar.
Lieferantenfragen, die Leistungsfähigkeit von Broschürenansprüchen trennen
Der schnellste Weg, einen Lieferanten für medizinische Bearbeitung zu bewerten, besteht darin, Nachweise zu einer Teilefamilie und nicht eine allgemeine Leistungserklärung anzufordern. Ein Lieferant, der seine Vorrichtungs-, Inspektions- und Änderungskontrolllogik für ein vergleichbares Teil nicht erklären kann, wird sich nach der Bestellung wahrscheinlich nicht verbessern.
- Welche Funktion in diesem Teil wird am schwersten zu halten sein und wie werden Sie Ihre Fähigkeit unter Beweis stellen?
- Auf welcher Maschine, Vorrichtung und welchem Werkzeug wird der erste Artikel ausgeführt?
- Wie kompensiert man das thermische Wachstum auf lange Sicht?
- Was ist die Inspektionsmethode für die engste Beschriftung und wer überprüft sie?
- Wie kontrollieren Sie Programmrevisionen und Werkzeugänderungen nach der Genehmigung?
- Welche Reinigungs- und Entgratungsschritte erfolgen vor der Endkontrolle?
- Was passiert, wenn eine Abmessung mitten in der Charge außerhalb der Toleranz liegt?
Es hilft auch, die tatsächliche Ausrüstung und den Prozesshintergrund des Lieferanten zu überprüfen. Hongjia CNCs Über Seite beschreibt den Hintergrund von CNC-Metallschneidemaschinen und eine Produktpalette, die horizontale Drehzentren, vertikale Drehmaschinen, Bearbeitungszentren sowie Bohr- und Gewindeschneidmaschinen umfasst. Dieser Bereich ist ein nützlicher Kontext, aber der Käufer benötigt dennoch eine teilespezifische Route, einen messbaren Abnahmeplan und einen klaren Änderungskontrollprozess.
Die medizinische Bearbeitung ist eine Disziplin der Wiederholbarkeit. Die Kaufreihenfolge sollte wie folgt aussehen: Teilefamilie definieren, Prozessroute auswählen, Maschine und Vorrichtung auf das kritische Merkmal überprüfen, Inspektion und Rückverfolgbarkeit abschließen und dann den Preis vergleichen.
Ein Maschinenangebot ohne diese Reihenfolge ist nur ein Ausgangspunkt. Die wichtigere Frage ist, ob der Lieferant zeigen kann, wie aus dem ersten Gutteil das tausendste Gutteil wird.
