

Zögern Sie nicht, sich zu kontaktieren, wenn Sie uns brauchen!
 Heim / Nachricht / Branchennachrichten / Fünf-Achsen-CNC-Bearbeitung: Wie es funktioniert, was es kostet und wann es sich auszahlt
Fünf-Achsen-CNC-Bearbeitung: Wie es funktioniert, was es kostet und wann es sich auszahlt
 2026.11.18
 Branchennachrichten
Ein Hydraulikverteiler mit zwölf kreuzweise gebohrten Löchern in zusammengesetzten Winkeln landet zur Angebotsabgabe auf dem Schreibtisch. Auf einer dreiachsigen Mühle sind fünf Aufspannungen und fünf Vorrichtungen erforderlich, und allein die dritte Aufspannung führt zu einem Positionierungsfehler von etwa 0,03 mm, mit dem jeder spätere Arbeitsgang leben muss. Auf einer Fünf-Achsen-Maschine läuft das gleiche Teil in einer Aufspannung.
Dieser Vergleich ist der gesamte Geschäftsfall. Eine Fünf-Achsen-CNC gewinnt nicht an Arbeit, weil sie fortschrittlich aussieht; Es gewinnt, weil es Setups löscht, und das Löschen eines Setups löscht eine Vorrichtung, eine erneute Klemmung, eine Bedienerbeurteilung und eine Ebene des Toleranzstapels, die danach niemand mehr kontrollieren kann. Wenn für eine Teilefamilie in Ihrer Etage noch vier oder mehr Setups erforderlich sind, lohnt sich die Modellierung mit fünf Achsen ernsthaft. Bei Bedarf ist das Kapital in der Regel besser in Kapazitäten investiert, die Sie täglich nutzen.
Was Fünf-Achsen-CNC eigentlich bedeutet
Fünf-Achsen-CNC ist kein einzelner Maschinentyp. Es beschreibt jedes Bearbeitungszentrum, das das Schneidwerkzeug entlang von drei linearen Achsen – X, Y und Z – sowie zwei Drehachsen positionieren oder antreiben kann, die aus A (Rotation um X), B (Rotation um Y) und C (Rotation um Z) ausgewählt werden können. Die Anzahl der Achsen ist weit weniger wichtig als die Betriebsart: positionell oder simultan.
3 2 Positionsbearbeitung
Die beiden Drehachsen indexieren auf einen Winkel und klemmen. Der Schnitt erfolgt dann genau wie auf einer Drei-Achsen-Maschine, nur aus einer anderen Richtung. Die Drehachsen verhalten sich wie Vorrichtungen aus Metall: Ausrichtungsänderungen dauern Sekunden, und ein verriegeltes Drehgelenk kommt in der Steifigkeit einem massiven Guss nahe. Für die meisten Werkstattarbeiten – Halterungen, Gehäuse, Platten mit abgewinkelten Flächen – bietet 3 2 den größten Nutzen bei einem Bruchteil des Programmieraufwands.
Simultane 5-Achs-Bearbeitung
Alle fünf Achsen interpolieren gemeinsam, sodass die Werkzeugachse der Oberfläche folgt. Dies ist es, was Laufräder, Blisks, Schaufeln, Implantate und tief konturierte Formhohlräume erfordern, und es ist auch der Modus, der Hinterschnitt- und Querlochmerkmale ohne erneute Befestigung erreichbar macht. Es erfordert CAM mit Maschinensimulation, einen am Ausschuss bewährten Postprozessor und Bediener, die Drehgrenzen und Singularitäten verstehen.
| Konfiguration | Wie sich die Maschine verhält | Typische Verwendung | Programmieraufwand | Steifigkeit |
|---|---|---|---|---|
| 3-Achsen | Feste Spindel; Teil manuell zwischen Setups neu positioniert | Prismatische Teile mit Merkmalen auf zwei oder drei Flächen | Niedrig | Höchste |
| 3 2 positionell | Indexierung und Klemmung der Drehachsen; Der Schnitt bleibt in einer festen Ausrichtung | Abgewinkelte Flächen, Querbohrungen, Fünf-Seiten-Bearbeitung in einer Aufspannung | Mäßig | Hoch im geklemmten Zustand |
| Simultan 5-Achsen | Alle Achsen interpolieren, während sich das Werkzeug im Schnitt befindet | Laufräder, Schaufeln, konturierte Formen, Hinterschnitte | Hoch – Simulation und ein verifizierter Beitrag erforderlich | Niedrigest, especially with rotary mass in the head |
Die drei Maschinenaufbauten und was sie mit Ihrem Setup bewirken
Wo die Drehachsen physisch sitzen, ändert sich die Steifigkeit, der Arbeitsbereich und das Gewicht des Teils, das Sie halten können. Drei Layouts decken fast alles auf dem Markt ab.
- Kopf/Kopf: Beide Drehachsen sind im Spindelkopf untergebracht, sodass der Tisch flach bleibt und schwere oder unhandliche Teile tragen kann. Der Nachteil besteht darin, dass die Masse weit oben in der Struktur bewegt wird, was Größe und Steifigkeit einschränkt – was am häufigsten bei kleineren Maschinen der Fall ist.
- Kopf/Tisch: Eine Drehachse in der Spindel, normalerweise B, und eine im Tisch, normalerweise C. Dies ist der häufigste Kompromiss: nutzbare Steifigkeit, praktischer Raum und gute Zugänglichkeit für mittelgroße Arbeiten.
- Tisch/Tisch (Zapfen): Beide Achsen sitzen im Tisch und kippen und drehen das Werkstück. Sehr genau und steif für passende Teile, aber der Zapfen begrenzt das Gewicht des Teils und die Schwerkraft, die auf ein schweres Werkstück einwirkt, zeigt sich als Positionierungsfehler auf den Drehgebern.
Vergleichen Sie die Drehmomentwerte mit dem Teil, das Sie tatsächlich betreiben möchten. Ein Tisch mit einer statischen Tragfähigkeit von 200 kg kann auf ein Drittel davon ausgelegt sein, wenn die Achse die Last beschleunigen muss, und die dynamische Zahl ist diejenige, die den Kontakt mit einer Zykluszeit übersteht.
Wo das Geld zurückkommt
Die fünfachsige Amortisation erscheint selten als schnellerer Zyklus. Es erscheint als Stunden, die von der Vorder- und Rückseite des Zyklus entfernt werden, und als Defekte, die nicht mehr auftreten.
Setup-Eliminierung
Aus einem Teil mit vier Aufspannungen, das zu einem Teil mit einer Aufspannung wird, entfallen drei Vorrichtungskonstruktionen, drei Prüfläufe und drei Möglichkeiten, das Werkstück falsch herum zu laden. Wenn eine Einrichtung 45 bis 90 Minuten Spindelleerlaufzeit kostet, ist dieser Einzelposten oft ausschlaggebend.
Kürzere, steifere Werkzeuge
Tiefe Hohlräume auf einer Drei-Achsen-Maschine zwingen zu langen Werkzeugen, und die Durchbiegung nimmt mit der Potenz des Überhangs zu. Durch Neigen des Kopfes können Sie die gleiche Funktion mit einem 30 bis 40 Prozent kürzeren Werkzeug erreichen, was die Steifigkeit um ein Vielfaches erhöhen kann. Das sichtbare Ergebnis ist eine bessere Oberflächengüte und eine längere Werkzeugstandzeit; Das versteckte Ergebnis sind weniger Halbfertigdurchgänge.
Ein Datum statt eines Stapels davon
Drei Setups, die jeweils einen Positionsfehler von 0,02 mm verursachen, liefern insgesamt keine 0,02 mm – im schlimmsten Fall liefern sie etwa 0,06 mm, und dies wird normalerweise als Positionshinweis zwischen zwei in unterschiedlichen Setups bearbeiteten Merkmalen angezeigt. Eine einzelne Klemmung kollabiert diesen Stapel zu einem Beitrag. Ebenso wichtig ist die Steifheit an der Quelle, weshalb die gleiche Argumentation dahinter steckt Hochsteife horizontale Drehzentren .
Werkzeugachsensteuerung auf konturierten Oberflächen
Wenn die Werkzeugachse in der Nähe der Oberflächennormalen gehalten wird, arbeitet ein Kugelfräser weiterhin um seinen effektiven Durchmesser herum, anstatt mit der Schnittgeschwindigkeit nahe Null an der Werkzeugspitze zu ziehen. Die Zustellung kann leicht erweitert werden und die manuelle Polierzeit verringert sich auf eine Weise, die in einer CAM-Schätzung nie zum Ausdruck kommt.
Die Kosten, die selten im Angebot erscheinen
Der Maschinenpreis ist die am wenigsten überraschende Zahl im Projekt. Der Rest kommt meist später, in Rechnungen und in Stunden.
- CAM und ein verifizierter Postprozessor. Ein simultaner Fünf-Achsen-Post ist maschinenspezifisch und muss am Ausschuss getestet werden, bevor er ein Kundenteil berührt. Budget für Simulationssoftware als Voraussetzung, nicht als Option.
- Programmierstunden. Die Programmierung eines ersten simultanen Werkzeugwegs kann drei- bis zehnmal so lange dauern wie die Programmierung eines entsprechenden Drei-Achsen-Auftrags. Behalten Sie etwa 80 Prozent der Arbeitslast bei 3 2 und reservieren Sie gleichzeitige Pfade für Funktionen, die sie wirklich benötigen.
- Bedienerkompetenz. Rotatorische Grenzwerte, Singularitäten, Kollisionserkennung und In-Process-Probing werden nicht in einer Woche gelernt, und ein Zapfenabsturz ist eine kostspielige Methode, sie zu erlernen.
- Werkzeughalter und Freiraum. Kurze, gut ausbalancierte Halter, mehr davon im Magazin und genügend Freiraum, um den Kopf in jedem Winkel aus der Halterung herauszuhalten.
- Gebäude und Dienstleistungen. Fundamentarbeiten, Kühlmittel- und Spänemanagement sowie eine stabile Umgebungstemperatur, wenn von den Drehgebern erwartet wird, dass sie über eine ganze Schicht hinweg ihre Genauigkeit beibehalten.
- Wartung und Kalibrierung. Drehflankenspiel, Geberprüfung und Geometrieverifizierung gehören vom ersten Tag an in den Jahresplan, nicht erst nach der ersten Charge außerhalb der Toleranz.
Ein praktischer Test, bevor Sie sich verpflichten
Vergleichen Sie dies mit den Arbeitskarten für drei Monate, nicht mit der Broschüre.
- Zählen Sie die Teile, die mehr als zwei Ausrichtungen benötigen. Wenn diese Gruppe weniger als ein Fünftel Ihrer Arbeitslast ausmacht, kann 3 2 auf einer vorhandenen vertikalen Maschine diese bereits abdecken.
- Listen Sie die Toleranzen auf, mit denen Sie derzeit kämpfen. Wenn es sich bei dem Problem um eine Positionsbeschreibung zwischen Features auf verschiedenen Flächen handelt, wird es durch die Fünf-Achsen-Funktion behoben. Wenn es sich um eine Größentoleranz auf einer einzelnen Fläche handelt, ist dies nicht der Fall.
- Amortisation des Modells durch Einrichtungsstunden und Nacharbeit statt durch Zykluszeit. Die Schnittzeit auf einer Fünf-Achsen-Maschine ist oft nicht besser als auf einer Drei-Achsen-Maschine, und die Angabe als Geschwindigkeitsgewinn schmeichelt den Zahlen.
- Bewerten Sie die Alternative ehrlich: zusätzliche interne Einrichtungen statt der Untervergabe der Familie an eine Fünf-Achsen-Werkstatt. Bei geringem Volumen gewinnt in der Regel der Subunternehmer und es wird kein Kapital gebunden.
Wenn Ihr Geschäft auf Drehen ausgerichtet ist
Nicht jedes Rüstproblem erfordert eine Fünf-Achs-Fräsmaschine. Bei Teilen mit Wellen- und Spannfutter ergibt sich der erste wirkliche Gewinn normalerweise aus der Fertigstellung mehrerer Arbeitsgänge in einer Aufspannung auf einer Drehmaschine – die gleiche Setup-Eliminierungs-Logik wird auf eine andere Spindelausrichtung angewendet.
Durch das dreiachsige Synchrondrehen mit einer C-Achse, angetriebenen Werkzeugen und einer synchronisierten zweiten Spindel kann eine Welle von beiden Enden gegen einen Bezugspunkt bearbeitet werden, wobei im selben Zyklus gefräste Flächen und Querlöcher fertiggestellt werden. Dadurch entfällt der zweite Arbeitsgang, die zweite Spannvorrichtung und die zweite Chance, die Konzentrizität zu verlieren.
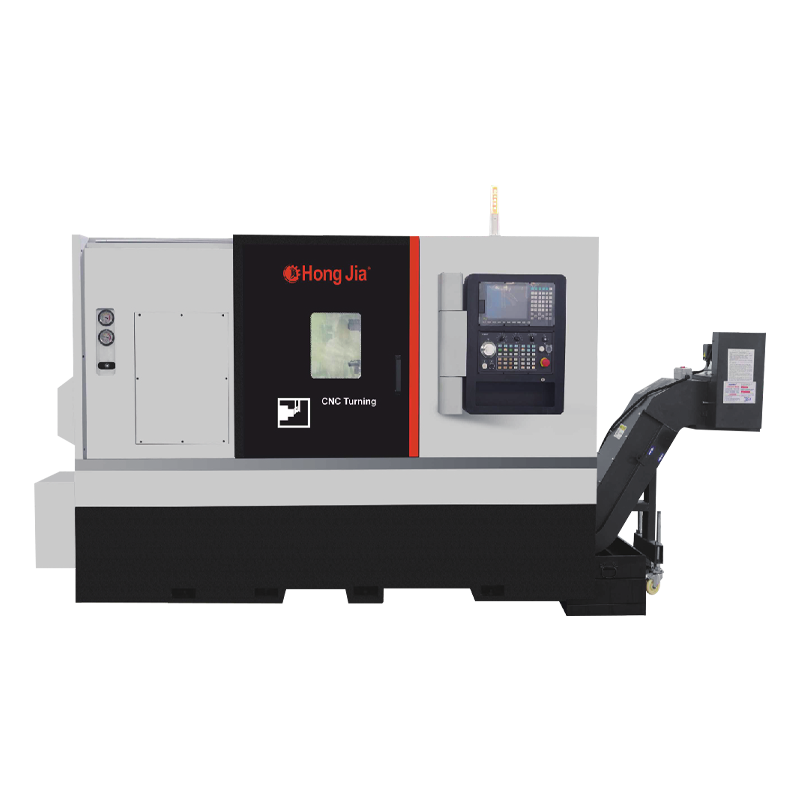
 NC-106D-Y 3-Achsen-Synchron-Horizontaldrehzentrum Ein dreiachsiges Synchrondrehzentrum mit angetriebenem Revolver und Y-Achse, das sich zum Drehen, Fräsen, Bohren und Aufbohren von Wellen in weniger Aufspannungen eignet. Produkt anzeigen →
Wenn ein Teil in einem Arbeitsgang gedreht, gebohrt und gebohrt werden muss, bündelt ein Drehzentrum mit angetriebenem Revolver und Bohrfunktion drei Arbeitsgänge in einem. Die Wirtschaftlichkeit ist identisch mit der Fünf-Achsen-Arbeit: Die Einsparung liegt in den Vorrichtungen, nicht in der Spindelgeschwindigkeit.
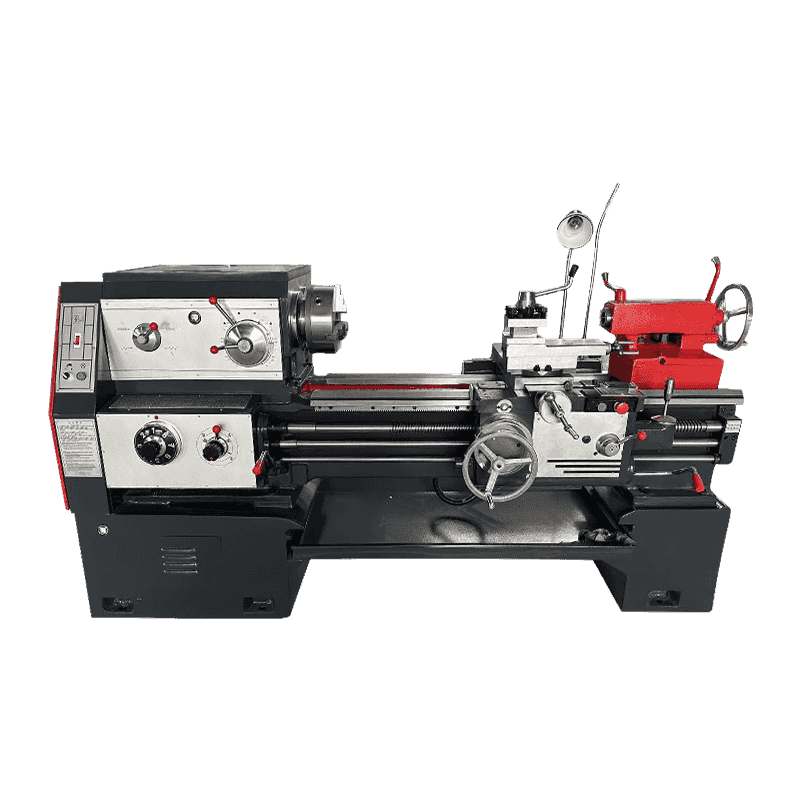
 T36P Horizontales Dreh-, Bohr- und Bohrzentrum Ein horizontales Drehzentrum zum Drehen, Bohren und Bohren komplexer Werkstücke mit hochsteifer Struktur und einem herausnehmbaren 75-Liter-Kühlmitteltank. Produkt anzeigen →
Für große prismatische Arbeiten bietet ein Doppelständer-Bearbeitungszentrum einen Arbeitsraum, den ein C-Rahmen nicht bieten kann, und mit einem Indexierkopf deckt es abgewinkelte Flächen in 3 2 ab, ohne dafür volle Simultansteuerung bezahlen zu müssen.
 Doppelständer-Bearbeitungszentrum für große Werkstücke Eine Doppelständer-Bearbeitungszentrumsreihe für große, schwere Werkstücke, mit hochfestem Gussbett, Portalbreiten bis 1400 mm und Eilgang bis 20 m/min. Produkt anzeigen →
Der Katalog hinter dieser Website steht auf einer früheren Stufe derselben Logik: horizontale Drehzentren, vertikale Drehmaschinen und Bearbeitungszentren, die darauf ausgelegt sind, die Anzahl der Spannvorgänge eines Teils zu reduzieren; der Firmenhintergrund legt die dahinter stehende Produktionsbasis dar. Wenn eine Teilefamilie wirklich eine simultane Fünf-Achsen-Bearbeitung benötigt, muss diese Fähigkeit von einer dafür konzipierten Maschine bereitgestellt werden. Was ein Drehzentrum oder ein 3-2-Bearbeitungszentrum leisten kann, ist die Beseitigung der Setups, die von vornherein nie fünf Achsen erforderten.
Den Boden vorbereiten
Die Maschine kommt lange bevor der Prozess stabil ist. Diese Punkte entscheiden darüber, ob der erste Monat produktiv oder schmerzhaft ist.
- Fundament und Nivellierung: Befolgen Sie die Belastungs- und Ankeranforderungen und überprüfen Sie die Höhe nach den ersten Schneidwochen erneut.
- Thermische Stabilität: Drehgeber und Spindelwachstum reagieren beide auf Temperaturschwankungen; Eine Werkstatt, die über eine Schicht hinweg um zehn Grad schwankt, wird es in den Teilen zeigen.
- Antast- und Werkzeugdaten: Die In-Machine-Messung verwandelt eine Fünf-Achsen-Maschine von einer Schnellschneidemaschine in eine selbstkorrigierende Maschine und ist die günstigste Versicherung gegen Vorrichtungsfehler.
- Überprüfung: eine Kugelstangenprüfung und ein Testschnitt an einem bekannten Artefakt, einschließlich Rotationsmittenversätzen, bevor Kundenarbeiten freigegeben werden.
- Trockenläufe: Testen Sie jedes neue Programm in einer Simulation, dann in der Luft bei geschlossener Tür, dann in Aluminium, bevor es auch nur annähernd lieferbar ist.
Die Fünf-Achsen-CNC ist ein Rüst-Eliminierungs-Werkzeug mit hohem Einstiegspreis. Kaufen Sie es, wenn die Teilefamilie zusammengesetzte Winkel, sich kreuzende Merkmale oder einen Toleranzstapel aufweist, den drei Setups nicht halten können – und kaufen Sie es mit bereits budgetiertem CAM, Postprozessor und Schulung, denn nur diese wandeln die Achsenanzahl in ausgelieferte Teile um. Wenn die ehrliche Antwort lautet, dass zwei oder drei Teilenummern gleichzeitig gesteuert werden müssen, während der Rest problemlos in 3 2 läuft, vergeben Sie diese wenigen Teile an Subunternehmer und geben Sie das Kapital für die Kapazität aus, die Sie jede Woche laden werden.
