


Zögern Sie nicht, sich zu kontaktieren, wenn Sie uns brauchen!
 Heim / Nachricht / Branchennachrichten / Mehrachsige Bearbeitung: Arten, Vorteile und Auswahl der richtigen Ausrüstung
Mehrachsige Bearbeitung: Arten, Vorteile und Auswahl der richtigen Ausrüstung
 2026.09.23
 Branchennachrichten
QC hat gerade die dritte Charge eines Verteilergussteils abgelehnt, weil zwei abgewinkelte Anschlüsse nicht ausgerichtet sind. Diese Ablehnung ist der Moment, in dem die meisten Maschinenwerkstätten anfangen, über die mehrachsige Bearbeitung zu lesen. Wenn ein Werkstück neu eingespannt werden muss, um abgewinkelte oder gekrümmte Merkmale zu erreichen, führt jede neue Einrichtung erneut zu Ausrichtungsfehlern, Vorrichtungsverschleiß und Urteilsvermögen des Bedieners. Die mehrachsige Bearbeitung hält das Teil in einer Aufspannung und ermöglicht dem Werkzeug, es aus mehreren Richtungen zu erreichen, weshalb sie seit Jahrzehnten von Herstellern in der Luft- und Raumfahrtindustrie sowie in der Medizintechnik eingesetzt wird. Das unmittelbare Ergebnis sind engere Toleranzen und kürzere Durchlaufzeiten; Das größere Ergebnis ist ein vorhersehbarer, im ersten Teil korrekter Prozess. Dennoch ist die Maschine nur die halbe Lösung: Die CAM-Werkzeugwege, die Werkstückhalterung und die Erfahrung des Programmierers entscheiden darüber, ob die zusätzlichen Achsen tatsächlich ihren Unterhalt verdienen.
Was Mehrachsbearbeitung eigentlich bedeutet
CNC-Maschinen beschreiben Bewegungen mit Koordinatenachsen. Die drei linearen Achsen sind X, Y und Z. Eine rotierende Achse, die sich um X dreht, ist die A-Achse, um Y ist die B-Achse und um Z ist die C-Achse. Wenn eine Maschine Linearachsen mit mindestens einer Rundachse kombiniert, wird sie zu einer Mehrachsmaschine. Die meisten vierachsigen Maschinen verwenden einen Drehtisch auf der C-Achse; Fünf-Achsen-Maschinen verfügen zusätzlich über einen neigbaren Spindelkopf, einen Kipptisch oder beides. Der Ausdruck 3 2 bezieht sich auf eine Fünf-Achsen-Maschine im Positionierungsmodus, bei der sich die Drehachsen in einem Winkel bewegen und arretieren und dann auf die gleiche Weise wie eine Drei-Achsen-Maschine schneiden.
Die folgende Tabelle vergleicht die Konfigurationen, die in Job-Shops vorherrschen, und die jeweiligen Kompromisse:
| Konfiguration | Bewegung | Typische Teile | Hauptstärke | Pass auf |
|---|---|---|---|---|
| 3-Achsen | X, Y, Z linear | Einfache prismatische Teile, Platten, Taschen | Niedrigste Kosten, einfache Programmierung | Abgewinkelte Funktionen erfordern noch zusätzliche Einstellungen |
| 4-Achsen (3 1) | X, Y, Z plus eine Drehachse | Gebogene Schlitze, Getriebegehäuse, lange Profile | Drehbewegung zu moderaten Kosten | Teilelänge durch Tischdurchmesser begrenzt |
| 5-Achsen 3 2 | X, Y, Z plus zwei Drehachsen | Halterungen mit abgewinkelten Anschlüssen, Formbasen | Erreicht fünf Seiten in einem Setup | Es fehlt echtes simultanes Fünf-Achsen-Schneiden |
| 5-Achsen-Simultan | X, Y, Z plus interpolierte Rundachsen | Laufräder, Turbinenschaufeln, organische Formen | Beste Oberflächengüte und Zykluszeit | Am teuersten zu programmieren und zu überprüfen |
| Multitasking-Drehzentrum | X-, Z-, Y-, C-Achse, zweite Spindel | Wellen mit gefrästen Flächen, Querlöchern, Exzentern | Das gesamte Teil wurde in einem Zyklus fertiggestellt | Benötigt angetriebene Werkzeuge und Y-Achsen-Fähigkeit |
Wie die Mehrachsenbearbeitung das Setup-Denken verändert
Durch das Hinzufügen von Achsen wird nicht nur Bewegung hinzugefügt; es verändert das Bezugssystem. Auf einer 3-Achsen-Maschine wird ein abgewinkeltes Loch erzeugt, indem das Werkstück auf einer abgewinkelten Vorrichtung platziert wird. Daher hängt die Lochposition davon ab, wie genau diese Vorrichtung eingespannt ist. Bei einer mehrachsigen Maschine dreht die Maschine selbst das Teil oder Werkzeug um den programmierten Winkel, und der einzige Bezugswert, der zählt, ist die kalibrierte Drehposition. Vorrichtungsfehler häufen sich nicht mehr.
Auch der Produktionsablauf verändert sich:
- Modellieren Sie das Teil im CAD und konvertieren Sie es in CAM, wobei Sie jedes Merkmal in einem Koordinatensystem definieren.
- Simulieren Sie das komplette Programm, einschließlich Drehbewegung, Werkzeughalterspiel und Tischbewegung.
- Spannen Sie das Werkstück einmal ein und tasten Sie dessen Bezugskanten an bzw. zeigen Sie diese an.
- Führen Sie den Zyklus durch; Die Maschine positioniert die Drehachsen automatisch zwischen den Schnitten.
- Überprüfen Sie fertige Elemente anhand desselben Koordinatensystems, da nichts neu eingespannt wurde.
Der Toleranzgewinn entsteht durch das Entfernen von Klemmungen. Ein nach dem dritten erneuten Spannen bearbeitetes Merkmal trägt den akkumulierten Fehler aller vorherigen Einstellungen. Durch die Bearbeitung in der Originalaufspannung bleibt der Bezugspunkt identisch, weshalb Betriebe mit einer Wiederholgenauigkeit von 0,01 mm weniger Ausschussteile haben, selbst wenn sich die Zykluszeit kaum ändert.
Wenn sich Mehrachsbearbeitung lohnt
Nicht jedes Teil benötigt fünf Achsen. Die Kandidaten weisen in der Regel einige gemeinsame Merkmale auf: abgewinkelte Löcher, gekrümmte Schienenoberflächen, schräge Formwände oder unterbrochene Schnitte, die eine konstante Werkzeugausrichtung erfordern. Die folgenden fünf Teilefamilien sind die stärksten Kandidaten:
- Strukturteile für die Luft- und Raumfahrt – dünnwandige Halterungen, Ventilgehäuse und Armaturen mit abgewinkelten Anschlüssen; Prototypen und Produktionsteile genießen die gleiche Genauigkeit mit nur einer Aufspannung.
- Formenbauteile – Kerne, Einsätze und Elektroden mit abgeschrägten Oberflächen, bei denen ein fünfachsiger Schlichtdurchgang die durch das Umspannen entstehenden Stufenspuren vermeidet.
- Medizinische Implantate und Instrumente – gebogene Titanprofile und zusammengesetzte Winkellöcher, bei denen eine stabile Positionierung die empfindliche Geometrie schützt.
- Antriebsteile für Automobile und Motorräder – Verbindungshalterungen, Motorteile und Pedalkästen, die sich zwischen den Revisionen ändern und ein schnelles Neuangebot erfordern.
- Hydraulik- und Energiekomponenten – Ventilkörper und Anschlüsse mit quergebohrten Anschlüssen, die sich in der Mitte des Materials treffen müssen, ohne sich zu verschieben.
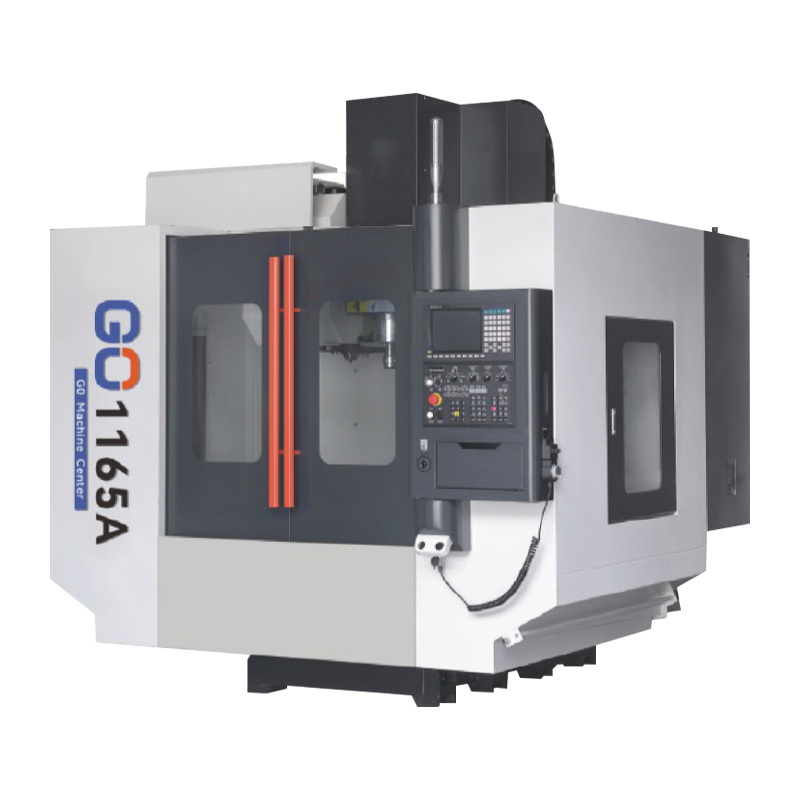
 1165A Hochgeschwindigkeits-Schwerlast-Bearbeitungszentrum für das Starrfräsen Dieses Hochleistungsbearbeitungszentrum verfügt über eine breite Basis, Führungsbahnen mit großer Spannweite und vorgespannte Kugelumlaufspindeln, um die Steifigkeit beim Fräsen mit Rundtisch aufrechtzuerhalten. Dies macht es zu einer guten Wahl, wenn lange Werkzeuge eine stabile Bearbeitung erfordern. Produkt anzeigen →
Auf der Frässeite entscheidet die Steifigkeit darüber, ob ein Rundtisch seine Nenngenauigkeit liefert. Ein leichter VMC kann sich verbiegen, wenn ein langes Werkzeug über einer Drehvorrichtung hängt; Ein Hochleistungsbearbeitungszentrum mit einer Hochgeschwindigkeitsspindel wie die 1165A nimmt diese Last auf und hält die Werkzeugspitze stabil, während der Tisch geneigt und gedreht wird.
Mehrachsiges Drehen: Wo Bearbeitungszentren und Drehmaschinen zusammenlaufen
In den meisten Einführungsartikeln zur Mehrachsbearbeitung geht es um Fräszentren, die größten Rüstreduzierungen finden jedoch häufig auf der Drehseite statt. Ein modernes Mehrachsen-Drehzentrum verfügt über eine C-Achse an der Hauptspindel, eine Y-Achse am Revolver und häufig eine zweite Spindel. Eine Welle, die früher drei Arbeitsgänge erforderte: Spannen, Gegenspindeltransfer und dann ein separates Fräszentrum, kann jetzt in einem Zyklus fertiggestellt werden.
 NC-106DS Doppelspindel-Drehzentrum mit automatischer Dockingstation Mit der automatischen Werkstückübertragung zwischen Haupt- und Nebenspindel fertigt dieses Zentrum beide Enden einer Welle in einem Zyklus, wodurch Spannfehler reduziert werden und das Drehen, Bohren, Bohren, Fräsen und Gewindeschneiden für komplexe Teile unterstützt wird. Produkt anzeigen →
Das Doppelspindel-Design geht noch einen Schritt weiter. Bei einer automatischen Andockanordnung bewegt sich das Teil von der Hauptspindel zur Gegenspindel, ohne das Programm anzuhalten. Beide Enden der Welle werden im selben Zyklus bearbeitet, daher beziehen sich die Merkmale des zweiten Arbeitsgangs auf den Bezugspunkt des ersten Arbeitsgangs und nicht auf eine neue Einspannung. Deshalb a Automatische Docking-Lösung mit zwei Spindeln ist zur Standardlösung für komplexe Wellen mit Merkmalen an beiden Enden geworden.
 T36P Multifunktions-Drehzentrum mit Bohr- und Bohrfunktion Diese Maschine kombiniert Drehen mit Bohren und Bohren in einer einzigen Aufspannung und verwendet eine starre Struktur für schwere Zerspanung. Seine integrierte Spindel und der abnehmbare Kühlmitteltank eignen sich für Teile mit hoher Produktion, die Querbohrungen oder exzentrische Merkmale erfordern. Produkt anzeigen →
Die gleiche Logik gilt für Löcher, Schlitze und Abflachungen. Ein Drehzentrum mit Bohr- und Bohrfunktion wie das T36P kombiniert Drehdurchmesser mit Querlochbohren, Schlitzfräsen und exzentrischem Bohren. Das Teil bleibt eingespannt, während der Revolver zwischen den Arbeitsgängen indexiert, sodass das Verhältnis zwischen dem gedrehten Durchmesser und dem gebohrten Loch von der Maschine und nicht von einer sekundären Einrichtung gesteuert wird.
Was Sie vor dem Kauf einer Mehrachsenmaschine überprüfen sollten
Eine Maschine mit mehr Achsen verbessert nicht automatisch die Werkstatt. Diese fünf Überprüfens verhindern die häufigsten Kauffehler:
| Check | Warum es wichtig ist |
|---|---|
| CAM-Postprozessor | Eine mehrachsige Maschine ist ohne einen verifizierten Postprozessor nutzlos; Testen Sie es an der tatsächlichen Kontrolle, bevor Sie unterschreiben. |
| Genauigkeit der Rundachse | Tische mit Schneckengetriebe zeigen Spiel und Tische mit Direktantrieb kosten mehr; Fragen Sie nach den angegebenen Spiel- und Positionsgenauigkeitswerten. |
| Steuerung und Simulation | Fünf-Achsen-Zyklen erfordern eine schnelle Vorausschau und Kollisionsvermeidung; Bediener benötigen diese Werkzeuge, um sicher arbeiten zu können. |
| Vorrichtungs- und Werkzeugbudget | Drehtische, Grundplatten und kundenspezifische Klemmen erhöhen den Maschinenpreis erheblich; Beziehen Sie sie in Ihren ROI ein. |
| Schulung und Service | Mehrachsenprogrammierung ist eine separate Fähigkeit; Bestätigen Sie, dass der Lieferant Ihre Programmierer schulen und Ferndiagnosen durchführen kann. |
Für viele Lohnfertiger ist der praktischste erste Schritt in die mehrachsige Arbeit ein horizontales Drehzentrum mit angetriebenen Werkzeugen, da Wellen, Flansche und Spindeln in der Regel Winkelfräs- und Bohrfunktionen benötigen, die ein Drehzentrum in einer einzigen Aufspannung erreichen kann.
Produktionsrealität: Was Multi-Axis nicht löst
Die Mehrachsenbearbeitung verdient ihren Ruf, bringt aber auch Einschränkungen mit sich, die nach der Installation sichtbar werden. Die fünf häufigsten Überraschungen sind:
- Die CAM-Zeit verlagert sich ins Büro – Die Generierung und Überprüfung simultaner Werkzeugwege dauert länger als die Drei-Achsen-Programme, die sie ersetzen.
- Die Zykluszeit kann sich verlängern – Eine Maschine, die zuvor auf drei Spindeln verteilte Arbeiten verrichtet, bedeutet, dass die Maschine im Leerlauf läuft, während die Werkzeuge indexiert und das Teil transportiert werden.
- Das Kollisionsrisiko ist höher – Drehtische und lange Werkzeughalter verringern den Spielraum, daher ist eine Simulation obligatorisch und nicht optional.
- Der Arbeitsraum schrumpft – Der Drehtisch hebt das Teil an und hohe Bauteile können die Spindelnase treffen, bevor der Tisch seine Bewegung beendet hat.
- Änderungen der Bedienerfähigkeiten – Messroutinen, Werkzeugeinstellung und In-Prozess-Inspektion sind wichtiger als herkömmliche Bearbeitungserfahrung.
Der praktische Ansatz besteht darin, mehrachsige Arbeiten an die Maschinen weiterzuleiten, bei denen die Achskosten gerechtfertigt sind, und einfache prismatische Teile auf einfachen dreiachsigen Geräten zu belassen. Betriebe, die den Mix beherrschen, erzielen mit beiden Maschinentypen bewusst die beste Rendite.
Eine nützliche Übung: Nehmen Sie die drei problematischsten Teile in der Werkstatt, zählen Sie die Setups, die sie heute benötigen, und bewerten Sie die gleichen Teile anhand von Angeboten für vier und fünf Achsen. Wenn die Anzahl der Setups von vier auf eins sinkt, baut sich der Business Case von selbst auf. Von da an wird die Spezifikationsfrage einfacher: wie viel Drehkapazität, welche Spindelgeschwindigkeit und welcher CAM-Postprozessor. Die mehrachsige Bearbeitung ist keine eigenständige Fertigungskategorie; Es ist einfach die normale Lösung für Teile, die nicht in einer einzigen Aufspannung bearbeitet werden können.
