Zögern Sie nicht, sich zu kontaktieren, wenn Sie uns brauchen!
 Heim / Nachricht / Branchennachrichten / Erklärte CNC-Codierungssprache: G-Code, M-Code und Steuerungsdialekte für Maschinisten
Erklärte CNC-Codierungssprache: G-Code, M-Code und Steuerungsdialekte für Maschinisten
 2026.10.14
 Branchennachrichten
Zwei Drehmaschinen, die nebeneinander in derselben Werkstatt stehen, können scheinbar dasselbe Programm ausführen und sich dennoch unterschiedlich verhalten. Eine Steuerung liest G71 als Drehzyklus mit zwei Sätzen und schruppt das Teil genau wie beschrieben; Ein anderer erwartet einen Zyklusanruf und Alarme in der ersten Zeile. Diese Lücke ist der Grund, warum der Begriff „CNC-Codierungssprache“ eine echte Definition und keine Ein-Wort-Antwort verdient.
Die kurze Antwort: Die CNC-Codierungssprache ist G-Code, standardisiert als ISO 6983, aufgebaut aus Adressbuchstaben, die Bewegung, Vorschub, Geschwindigkeit und Werkzeugauswahl beschreiben. Um diesen Kern herum legt jeder Steuerungs-Builder seine eigenen M-Codes, vorgefertigten Zyklen, Makrovariablen und Synchronisierungsbefehle auf. Lernen Sie den Standardkern und Sie können fast jedes Programm lesen. Lernen Sie den Dialekt und Sie können die Maschine tatsächlich bedienen.
Was folgt, behandelt die Blockstruktur, die täglich verwendeten Codes, Modalgruppen und die darin enthaltenen Ordnungsfallen, die wichtigsten Dialektfamilien, Makro- und Unterspindelprogrammierung und wie man ein Programm testet, bevor es Metall berührt.
Woraus die CNC-Codierungssprache eigentlich besteht
G-Code trägt Geometrie und Vorschub: wohin sich das Werkzeug bewegt, wie schnell und entlang welchem Pfad. M-Codes tragen Maschinenfunktionen: Spindel ein- und ausschalten, Kühlmittel, Spannen und Lösen des Spannfutters, Werkzeugwechsel, Reitstock, Programmstopp. Adressbuchstaben liefern die Parameter – X, Y und Z für Position, F für Vorschub, S für Geschwindigkeit, T für Werkzeug und Versatz, N für Sequenznummer.
Drei Details erschrecken die Leute frühzeitig. Auf den meisten Drehzentren ist X als Durchmesser und nicht als Radius programmiert, sodass X50.0 einen Durchmesser von 50 mm dreht. Der Vorschub kann pro Minute (G98) oder pro Umdrehung (G99) erfolgen, und der gleiche F-Wert bedeutet in jedem Modus etwas völlig anderes. Und G-Code ist kein einzelnes Dateiformat: Eine Steuerung liest einen bestimmten Dialekt, und ein CAM-Postprozessor muss für diesen Dialekt geschrieben werden, bevor die Ausgabe ausgeführt wird.
Wenn Sie noch dabei sind, fließend zu sprechen, a Leicht verständlicher Überblick über die Grundlagen des Drehens und Fräsens ist eine Stunde Ihrer Zeit wert, bevor Sie mit der Bearbeitung von Produktionsprogrammen beginnen.
Anatomie eines einzelnen Blocks
Ein Block ist eine Zeile eines Programms und benötigt nur die Adressen, die sich ändern. Eine Schruppbewegung auf einer Drehmaschine könnte lauten: N120 G01
Von links nach rechts gelesen ist der Block ein Satz: Der Maschine wird gesagt, welche Art von Bewegung sie ausführen soll, wo sie landen soll und wie schnell sie dorthin gelangen soll. Die erscheinenden Buchstaben sind das Vokabular der Sprache.
| Adresse | Was es bewirkt | Beispiel |
|---|---|---|
| N | Sequenznummer für den Block; nützlich beim Suchen oder Neustarten mitten im Programm | N120 |
| G | Vorbereitungs- oder Bewegungsbefehl | G01 |
| X, Y, Z | Zielposition auf den Hauptachsen; absolut unter G90, inkremental unter G91 | Z-32.0 |
| U, W | Inkrementeller Weg bei vielen Drehsteuerungen, wobei U normalerweise als Durchmesser angegeben wird | U0,5 |
| F | Vorschubgeschwindigkeit; pro Minute unter G98, pro Umdrehung unter G99 | F0,25 |
| S | Spindelgeschwindigkeit in U/min oder Oberflächengeschwindigkeit, wenn konstante Oberflächengeschwindigkeit aktiv ist | S800 |
| T | Werkzeugnummer und Korrekturnummer, oft zusammen geschrieben | T0303 |
| M | Maschinenfunktion wie Spindelrichtung, Kühlmittel oder Programmstopp | M08 |
| R, P, Q, D | Zyklus- und Kompensationsparameter; Die Bedeutung hängt vom verwendeten Zyklus ab | P100 Q200 |
| # | Makrovariable, die zur Arithmetik und zur Übergabe von Werten verwendet wird | #100=25,0 |
Die Tabelle ist Vokabular; Die Grammatik ist modaler Zustand. Ein Steuerelement merkt sich, was in der vorherigen Zeile aktiv war und wendet es so lange an, bis es durch einen anderen Befehl aus derselben Gruppe ersetzt wird.
Die G-Codes, denen Sie jeden Tag begegnen werden
Ein funktionierendes Drehprogramm verwendet einen überraschend kleinen Satz G-Codes. Die folgende Tabelle deckt den größten Teil dessen ab, was in einer normalen Woche auf einer zweiachsigen Drehmaschine anfällt.
| Code | Funktion | Typische Verwendung |
|---|---|---|
| G00 | Schnelle Positionierung, spanlos | Anfahr- und Rückzugsbewegungen |
| G01 | Lineare Interpolation mit eingestelltem Vorschub | Sich umdrehen, sich umdrehen, langweilig |
| G02 / G03 | Kreisinterpolation im und gegen den Uhrzeigersinn | Radien, Verrundungen, Kugelformen |
| G04 | Verweilen Sie für eine festgelegte Zeit | Grund einer Sackbohrung, Nutreinigung |
| G20 / G21 | Zoll- und metrische Eingabe | Einmal oben im Programm einstellen |
| G28 | Rückkehr zur Referenzposition der Maschine | Sicherer Programmstart und -ende |
| G40 / G41 / G42 | Aufhebung der Messerkompensation, links und rechts | Fräsen von Profilen und Kanten |
| G43 | Werkzeuglängenkompensation | Werkzeugwechsel an einem Bearbeitungszentrum |
| G50 / G92 | Spindelgeschwindigkeitsklemmung oder Koordinateneinstellung, je nach Steuerung | Geschwindigkeitsbegrenzungen und einfache Setups |
| G54 bis G59 | Arbeitskoordinatensysteme | Mehrere Vorrichtungen auf einem Tisch |
| G70 / G71 | Schlicht- und Schruppzyklen zum Drehen | Materialabtrag auf einer Drehmaschine |
| G76 | Einfädelzyklus | Einpunktige Innen- und Außengewinde |
| G81 / G83 | Bohr- und Tiefbohrzyklen | Lochmuster, tiefe Löcher |
| G84 | Klopfzyklus | Synchronisiertes Tippen |
| G96 / G97 | Konstante Oberflächengeschwindigkeit ein- und ausschalten | Plandrehen und Drehen mit fester Oberflächengeschwindigkeit |
| G98 / G99 | Vorschub pro Minute und Vorschub pro Umdrehung | Entscheiden, wie F interpretiert wird |
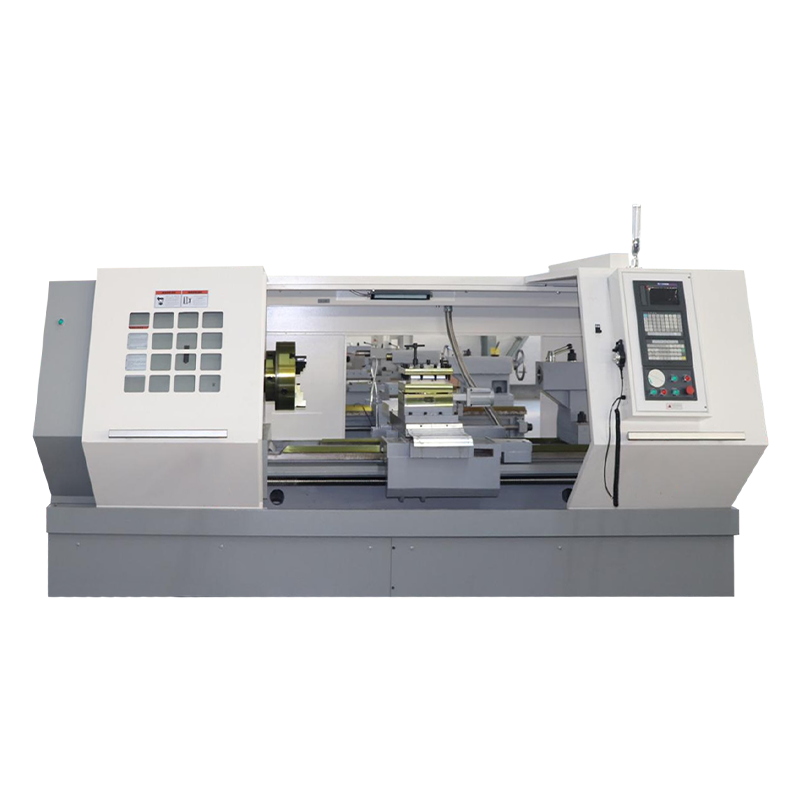
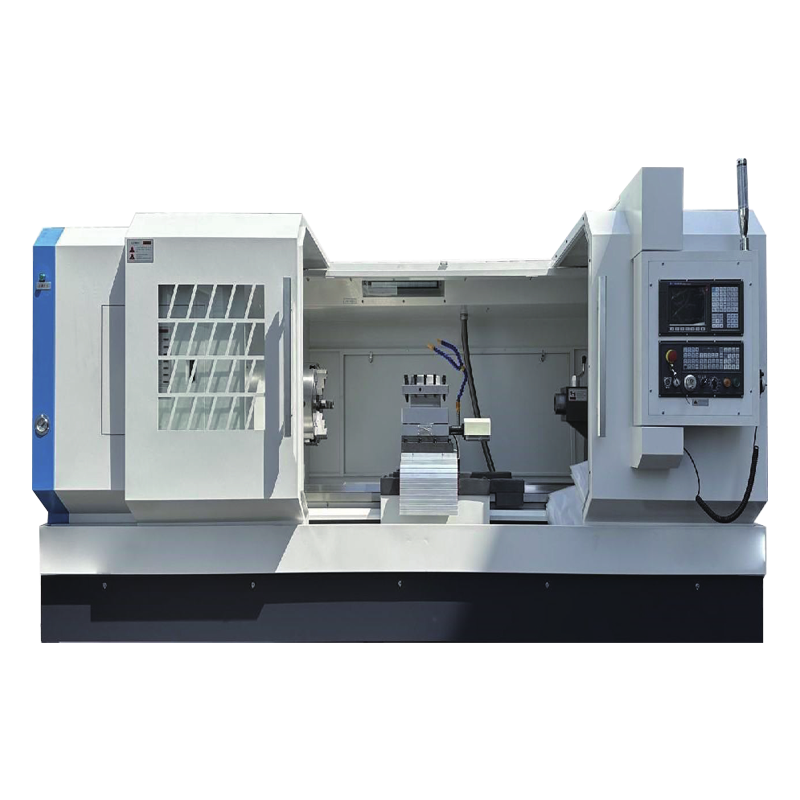
Auf einer zweiachsigen Drehmaschine schrumpft die Liste noch weiter. Schruppen, Schlichten, Gewindeschneiden, Bohren und konstante Oberflächengeschwindigkeit machen den Großteil der Produktionsarbeit aus, weshalb Drehprogramme in der Regel kompakt aussehen, bis ein angetriebenes Werkzeug oder eine zweite Spindel ins Spiel kommt. Eine Maschine wie die Hochleistungs-Horizontaldrehmaschine CK6150 ist fast ausschließlich mit G71, G70 und G76 programmiert, wobei G96 die Oberflächengeschwindigkeit beim Plandrehen steuert.
 CK6150 Hochleistungs-CNC-Horizontaldrehmaschine Numerisch gesteuerte Drehmaschine Produkt anzeigen →
Modalgruppen und die darin enthaltenen Ordnungsfallen
Jeder G-Code gehört zu einer modalen Gruppe und es kann jeweils nur ein Code aus einer Gruppe aktiv sein. G00, G01, G02 und G03 befinden sich in derselben Gruppe, sodass das Schreiben von G01 die zuvor aktive Eilgangbewegung annulliert. Sie müssen einen modalen Befehl nie ausschalten; Sie geben einfach den nächsten Befehl aus derselben Gruppe aus, wenn sich die Bewegungsart ändert.
Einige Codes sind nicht modal und wirken sich nur auf den Block aus, in dem sie erscheinen. G04 Verweilzeit, G28 Referenzfahrt und G53 Maschinenkoordinatenbewegungen sind die üblichen Beispiele.
Ebenso wichtig ist die Reihenfolge innerhalb eines Blocks. Vier Gewohnheiten verhindern die meisten Überraschungen:
- Platzieren Sie den Einheitenbefehl (G20 oder G21) vor einer beliebigen Koordinate und niemals in der Mitte eines aktiven Zyklus.
- Stellen Sie den Vorschubmodus (G98 oder G99) vor dem ersten F-Wert ein. Der Wechsel von pro Umdrehung zu pro Minute bei gleicher F-Zahl kann die tatsächliche Vorschubgeschwindigkeit um einen Faktor von mehr als hundert ändern.
- Platzieren Sie einen Werkzeugaufruf und seinen Versatz auf der Linie vor der Bewegung, die ihn verwendet, nicht danach.
- Fahren Sie mit G00 auf eine sichere Position zurück, bevor Sie die Fräserkompensation oder einen Festzyklus abbrechen.
Dabei handelt es sich nicht um Stilvorlieben. Sie entscheiden, ob der nächste Satz ein Eilgang in das Werkstück oder ein kontrollierter Vorschub auf Schnitttiefe ist.
Dialekte: Warum der gleiche Job einen anderen Code benötigt
Der Standard definiert den Kern der Sprache, nicht alles. Gewindeschneiden, Bohrzyklen, Werkzeugverwaltung und Makrosyntax werden dem Steuerungsersteller überlassen, sodass ein für eine Steuerungsfamilie geschriebenes Programm im Allgemeinen bearbeitet werden muss, bevor es auf einer anderen ausgeführt werden kann.
Zwei Familien kommen am häufigsten auf Allzweckdrehmaschinen und Drehzentren vor: die Mehrsatzzyklen im Fanuc-Stil und die Zyklenaufrufe im Siemens-Stil. Im Programmieralltag sehen die Unterschiede so aus.
| Funktion | Steuerung im Fanuc-Stil | Steuerung im Siemens-Stil |
|---|---|---|
| Einfädeln | G76 mit zwei oder mehr Parametersätzen | G33 oder ein spezieller Threading-Zyklusaufruf |
| Bohrzyklen | G81, G83 mit R- und Q-Parametern | Zyklusaufrufe mit Tiefen-, Verweil- und Rückzugsparametern |
| Werkzeugradiuskompensation | G41 und G42 mit einer D-Versatznummer | G41 und G42 mit dem aus der Werkzeugtabelle entnommenen Radius |
| Unterprogrammaufruf | M98 mit einer Programmnummer | Ein Unterprogrammname oder eine explizite Aufrufanweisung |
| Makrovariablen | Mit # geschriebene nummerierte Variablen | R-Parameter |
| Konstante Oberflächengeschwindigkeit | G96 mit separater Geschwindigkeitsklemme | G96 mit einem Obergrenzenparameter |
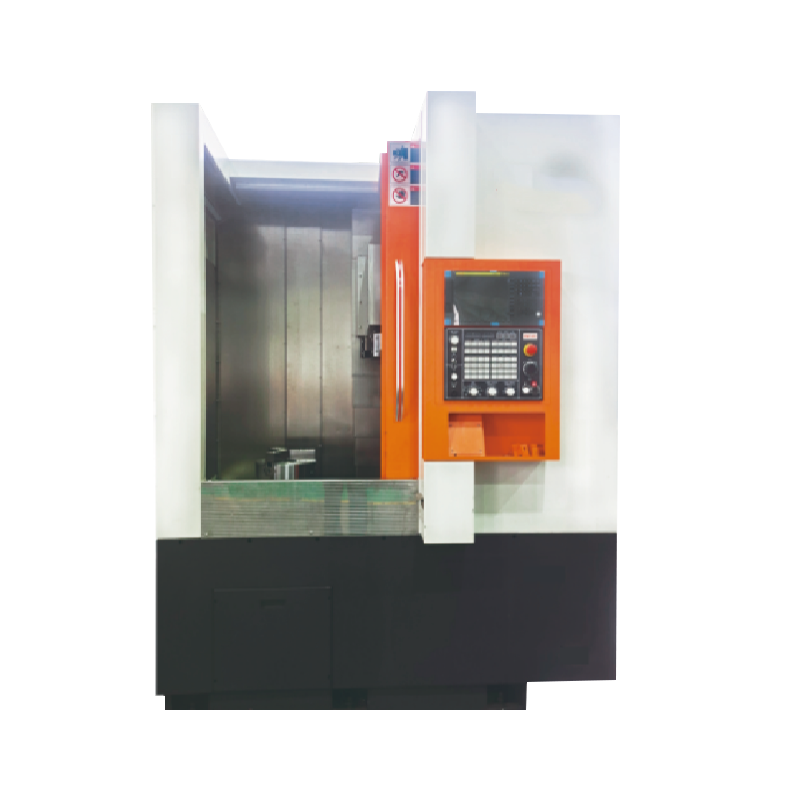
Hier ist die praktische Konsequenz für einen Käufer: Der Dialekt wird beim Kauf entschieden, nicht erst danach in der Werkstatt. Wenn eine Drehmaschine mit einer Siemens 808D-Steuerung ausgestattet ist, müssen die Programme, der Postprozessor und die Bedienerschulung alle zu dieser Wahl passen. Eine Maschine wie die Einständer-Vertikaldrehmaschine CK5116B, die mit dem Siemens 808D-System geliefert wird, akzeptiert keine Zyklusdatei im Fanuc-Stil, ohne dass die Zyklusblöcke neu geschrieben werden.
 CK-5116B Siemens 808D CNC-Einständer-Vertikaldrehmaschine Numerisch gesteuerte Drehmaschine Produkt anzeigen →
Makros, Unterprogramme und Unterspindelarbeit
Sobald eine Teilefamilie eine gemeinsame Form hat und sich nur in den Abmessungen unterscheidet, macht die manuelle Bearbeitung jedes Programms keinen Sinn mehr. Zwei Features machen den Großteil dieser Arbeit überflüssig und ein drittes ändert die Art und Weise, wie die gesamte Sequenz geplant ist.
Unterprogramme
Ein Unterprogramm enthält eine wiederholte Sequenz – ein Nutprofil, ein Lochmuster, einen Entgratungsdurchgang – und wird vom Hauptprogramm aufgerufen. Ändern Sie das Unterprogramm einmal und jedes aufrufende Programm übernimmt die Änderung beim nächsten Durchlauf.
Makrovariablen und Schleifen
Makrovariablen speichern Zahlen, mit denen das Programm rechnen kann. Ein einzelnes Makro kann eine Familie von Durchmessern bohren, eine Variable zwischen den Durchgängen schrittweise weitergeben und bei einer Bedingung anhalten, anstatt denselben Zyklus für jede Größe zu duplizieren. Da die arithmetische Syntax dialektspezifisch ist, sind makrolastige Programme der am wenigsten portable Teil einer Programmbibliothek.
Zwei Spindeln, zwei Kanäle
Auf einem Drehzentrum mit zwei Spindeln muss das Programm auch zwei Spindeln koordinieren: Schneiden auf der Hauptspindel, Abtrennen, Übergeben des Rohlings an die Gegenspindel, Schlichten der zweiten Fläche. Synchronisationscodes und Wartebefehle verhindern, dass beide Seiten kollidieren, und dies ist der am wenigsten standardisierte Bereich der Sprache. Dies ist genau das Gebiet, das von Maschinen wie dem automatischen Docking-Drehzentrum NC106DS mit zwei Spindeln abgedeckt wird, bei denen die Transfersequenz in das Maschinendesign integriert und nicht im Programm improvisiert wird.
 NC-106DS Doppelspindel-Horizontaldrehzentrum mit automatischer Andockung Das automatisch andockbare horizontale Drehzentrum mit zwei Spindeln ist eine fortschrittliche Werkzeugmaschine, die mehrere Bearbeitungsfunktionen wie Drehen, Bohren, Bohren usw. integriert. Produkt anzeigen →
So testen Sie ein Programm, bevor es Metall schneidet
Fast jeder Absturz hat den gleichen Verlauf: Der Code wurde nie mit dem tatsächlichen Zustand der Maschine abgeglichen. Eine kurze Routine fängt fast alle ein.
- Simulieren Sie auf der Steuerung oder im CAM und prüfen Sie den Werkzeugweg anhand der Zeichnung, nicht nur auf Kollisionen.
- Führen Sie das Programm mit reduziertem Eilgang-Override und aktivem Einzelsatz aus und beobachten Sie bei jeder Annäherung die Restweganzeige.
- Verschieben Sie Z um einen sicheren Betrag positiv und führen Sie das gesamte Programm in der Luft aus, wobei Sie Werkzeugwechsel, Versätze, Spindelrichtung und Kühlmittel überprüfen.
- Schneiden Sie das erste Teil mit reduziertem Vorschub-Override ab und überprüfen Sie dann alle Abmessungen anhand der Zeichnung, bevor Sie das Programm für die Produktion freigeben.
- Notieren Sie die Versätze, die Programmversion und die Werkzeugliste auf einem Einrichtungsblatt, damit der nächste Lauf mit bekannten Werten statt mit dem Speicher beginnt.
Zwei Minuten Einzelblockarbeit an der Maschine kosten deutlich weniger als ein kaputter Werkzeughalter oder eine Ausschusscharge.
Was Sie vor dem Kauf einer Maschine fragen sollten
Da die Programmiersprache an die Steuerung gebunden ist, sind Maschinenauswahl und Programmierpraxis dieselbe Entscheidung. Vor der Unterzeichnung lohnt es sich, einige Punkte schriftlich zu bestätigen:
- Welche Steuerung eingebaut ist und welcher Dialekt das für Zyklen, Makros und Unterprogramme bedeutet.
- Ob für diese Steuerung bereits ein Postprozessor für Ihr CAM-System vorhanden ist.
- Wie viel Programmspeicher die Steuerung hat und ob für große Oberflächendateien eine Tropfzufuhr erforderlich ist.
- Wie viele Arbeitsversätze und Werkzeugversätze sind für Konfigurationen mit mehreren Vorrichtungen verfügbar?
- Ob Beispielprogramme, eine Parametersicherung oder eine Bedienerschulung sind im Preis inbegriffen.
- Was der angegebene Abnahmestandard ist und ob der Testschnitt auf Ihrem Teil oder einem Vorführteil läuft.
Ein Hersteller, der zwei Jahrzehnte lang in die Entwicklung von Metallschneidemaschinen investiert hat und etwa tausend Einheiten pro Jahr ausliefert, hat in der Regel eindeutige Antworten auf diese Fragen. Sie können mehr darüber lesen Hintergrund und Geschichte des Teams hinter diesen Drehmaschinen bevor Sie ein Model in die engere Auswahl nehmen.
