
Zögern Sie nicht, sich zu kontaktieren, wenn Sie uns brauchen!
 Heim / Nachricht / Branchennachrichten / Kaufratgeber für Fräsmaschinen: Maschinentypen, wichtige Spezifikationen und Auswahltipps für Werkstätten
Kaufratgeber für Fräsmaschinen: Maschinentypen, wichtige Spezifikationen und Auswahltipps für Werkstätten
 2026.10.07
 Branchennachrichten
Was ein Fräs-M/C tatsächlich leistet
Ein Fräsm/C entfernt Material mit einem mehrzahnigen rotierenden Fräser, während das Werkstück auf einem Tisch festgespannt bleibt. Dieser einzige Satz trennt das Fräsen vom Drehen: Auf einer Drehmaschine dreht sich das Teil und das Werkzeug steht still; Bei einer Fräsmaschine dreht sich das Werkzeug und das Teil wird daran vorbeigeführt.
Dieser Unterschied entscheidet darüber, was jede Maschine gut kann. Da es sich beim Fräsen um einen unterbrochenen Schnitt handelt, bei dem jede Schneidplattenkante nur für einen Teil einer Umdrehung in Eingriff steht, werden Abflachungen, Schlitze, Taschen, Schultern, Keilnuten und konturierte Flächen bearbeitet. Runde, rotationssymmetrische Teile gehören nach wie vor auf eine Drehmaschine.
Die meisten modernen Maschinen werden über drei bis fünf Achsen CNC-gesteuert. Dreiachsige Modelle bewegen sich nur in X, Y und Z. Vier- und Fünf-Achsen-Modelle fügen eine oder zwei Drehachsen hinzu, wodurch mehrere Flächen in einer einzigen Aufspannung bearbeitet werden können und Fehler beim Umspannen aus dem Prozess ausgeschlossen werden.
Vier Strukturtypen und was jeder einzelne handhabt
Stellen Sie vor dem Vergleich von Hüben und Achsenzahlen die Spindelrichtung ein. Es bestimmt die Spanabfuhr, wie der Fräser das Teil erreicht und wie viel vom Schnitt der Bediener tatsächlich sehen kann.
| Typ | Spindel | Typische Arbeit | Haupteinschränkung |
|---|---|---|---|
| Vertikal | Vertikal, Z axis downward | Flächen, Taschen, Formoberflächen, Bohren und Gewindeschneiden | Spanabfuhr aus tiefen Hohlräumen |
| Horizontal | Horizontal | Schlitzen, kastenförmige Seitenflächen, starker Materialabtrag | Das Halten und Betrachten des Werkstücks ist weniger bequem |
| Universell | Verstellbarer oder schwenkbarer Kopf | Winkelfunktionen, mehrere Flächen in einem Setup | Etwas geringere Steifigkeit als ein spezielles Design |
| Doppelte Säule | Vertikal, carried on a bridge | Große Teile, lange Reisewege | Grundfläche und Anschaffungskosten |
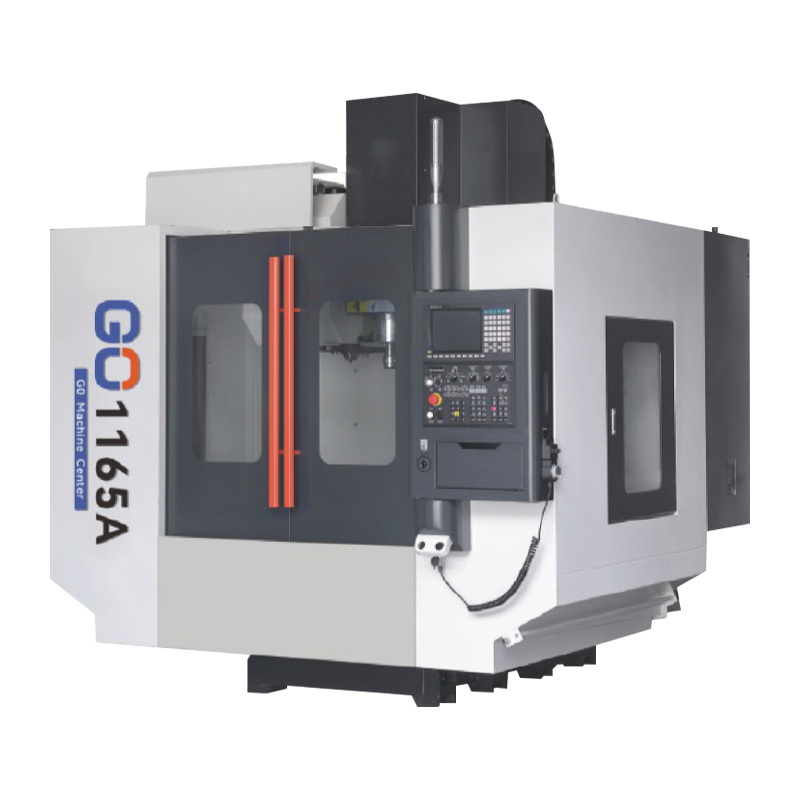
Vertikal ist die Standardeinstellung für allgemeine Auftragsarbeiten. Der Bediener blickt direkt in den Schneidbereich, die Werkstückspannung ist unkompliziert und ein vierachsiger Drehtisch kann nachträglich ohne Umbau der Maschine hinzugefügt werden. Diese Kombination ist der Grund, warum ein vertikales Bearbeitungszentrum den Großteil der täglichen Fräslast in einer allgemeinen Werkstatt trägt.
 Vertikal Machining Centre Das vertikale Bearbeitungszentrum ist eine leistungsstarke CNC-Bearbeitungsanlage, die sich für die Präzisionsbearbeitung komplexer Teile eignet. Es verwendet eine hochpräzise Kugel auf C3-Niveau ... Produkt anzeigen →
Spezifikationen, die tatsächlich den Preis bewegen
Zwei Maschinen können den gleichen X-Achsen-Verfahrweg anbieten und sich dennoch preislich um den Faktor zwei unterscheiden. Die Lücke liegt unter der Hauptreisezahl. Überprüfen Sie diese Punkte nacheinander:
- Tischgröße und nutzbarer Verfahrweg. Ziehen Sie den Platz ab, der durch den Schraubstock, die Vorrichtungen und einen etwaigen Drehtisch eingenommen wird. Bei einem 800-mm-X-Hub mit einer 150-mm-Vorrichtung bleiben etwa 650 mm für das Teil übrig.
- Spindelkonus und Leistung. BT40 deckt die meisten mittelschweren Arbeiten ab. BT50 und höhere Drehmomentwerte eignen sich für die starke Zerspanung von Stahl.
- Spindelgeschwindigkeitsbereich. Eine hohe Höchstgeschwindigkeit hilft Werkzeugen mit kleinem Durchmesser und Aluminium, die Schruppleistung wird jedoch vom Drehmoment am unteren Ende des Bereichs bestimmt.
- Eilgang- und Schnittvorschübe. Schnelle Raten verkürzen die Luftschneidezeit; Schnittvorschübe sollten für die angegebene Schnitttiefe und nicht isoliert angegeben werden.
- Positionierungs- und Wiederholgenauigkeit. Das sind zwei getrennte Zahlen. Die Wiederholgenauigkeit bestimmt die Chargenkonsistenz. Die Positionierungsgenauigkeit bestimmt, wie genau das Werkzeug den programmierten Punkt erreicht.
- Kapazität des Werkzeugmagazins und Wechselzeit. Ein kleines Magazin bedeutet häufige Stopps und die Span-zu-Span-Zeit nimmt über eine Schicht hinweg zu.
- CNC-System und gesteuerte Achsen. Bestätigen Sie bei der Annahme, welche Funktionen aktiviert sind, anstatt zu versprechen, dass sie später hinzugefügt werden können.
- Spanabfuhr und Kühlmittelhandhabung. Bei tiefen Taschen und Reibarbeiten führt die Spanansammlung früher zu Defekten als der Werkzeugverschleiß.
Fräsen oder Drehen: Passen Sie die Maschine an das Teil an
Käufer wählen die Ausrüstung häufig anhand dessen aus, was sich bereits auf dem Boden befindet, und nicht anhand der Geometrie, die sie vor sich haben. Eine sicherere Denkweise beginnt mit dem Teil:
- Rotierende Teile wie Wellen, Hülsen, Flansche und Armaturen laufen am schnellsten auf einer Drehmaschine oder einem horizontales Drehzentrum .
- Prismatische Teile wie Platten, Gehäuse, Halterungen und Formeinsätze gehören auf eine Fräsmaschine.
- Teile, die beide Eigenschaften vereinen, wie etwa ein Ventilkörper mit gefrästen Pads, erfordern entweder zwei Arbeitsgänge oder einen Durchgang auf einer Dreh-Fräsplattform.
Wenn die gleiche Maschine beide Familien abdecken muss, ist eine dreiachsige Vertikalfräse der praktischere Ausgangspunkt. Wenn es sich bei der Arbeitsbelastung größtenteils um die Schachtproduktion handelt, ist der Kauf einer Mühle zunächst einfach die falsche Kaufreihenfolge.
Komponenten, die über langfristige Genauigkeit entscheiden
Die anfängliche Genauigkeit ergibt sich aus der Montage. Die Genauigkeit nach fünf Jahren hängt von den Teilen selbst ab. Nach der Auswirkung auf die fertige Oberfläche sortiert, sind dies die Punkte, zu denen es sich lohnt, einen Lieferanten zu befragen:
- Spindelmontage. Lageranordnung, Vorspannung und thermisches Verhalten entscheiden darüber, ob die Oberflächengüte im oberen Drehzahlbereich erhalten bleibt.
- Führungsbahnen. Kastenführungen halten hohen Schnittlasten stand; Linearschienen ermöglichen schnellere Stromschnellen und halten die Genauigkeit länger. Die Wahl sollte sich an der Schnittart orientieren und nicht an einer allgemeinen Vorliebe.
- Kugelumlaufspindeln. Die Vorspannungsklasse und die Steigung wirken sich auf das Spiel aus und darauf, wie oft die Achse wieder in ihre Position zurückkehrt.
- Castings. Harz-Sand-Eisen, richtig gealtert und großzügig dimensioniert, dämpft Vibrationen. Ein Lichtbett überträgt es und das Ergebnis erscheint als Rattermarken auf dem Werkstück.
- CNC-System. Die Steuerung entscheidet, welche Zyklen zur Verfügung stehen und wie die Maschine später erweitert werden kann.
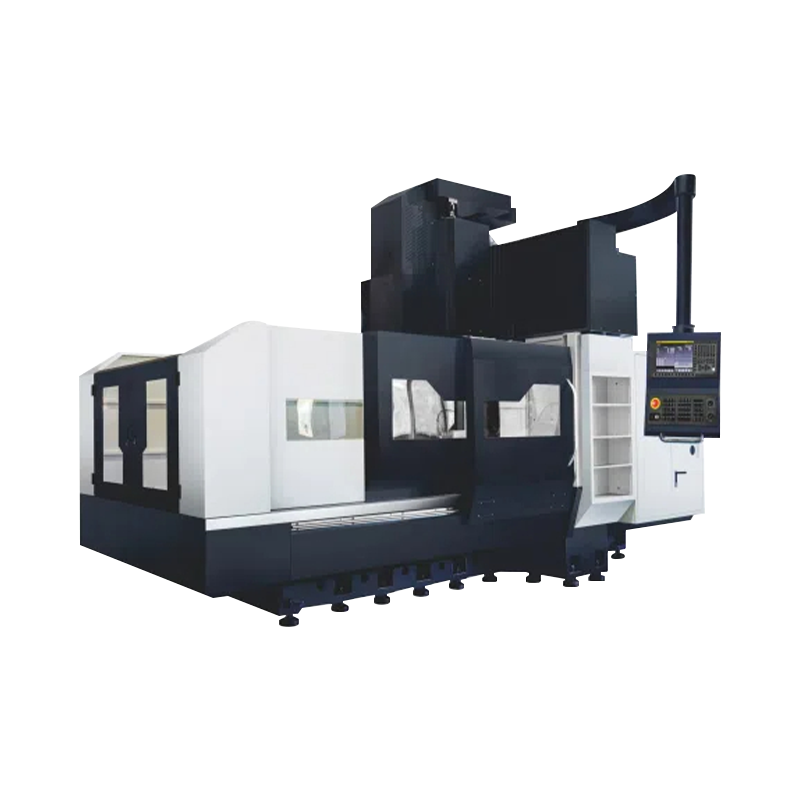
Bei großen, schweren Werkstücken wird die Struktur auf eine Brückenkonstruktion umgestellt, bei der die Spindel auf einem Querträger getragen wird und der Tisch fest bleibt, sodass die Maschine die Masse des Teils nicht bewegen muss.
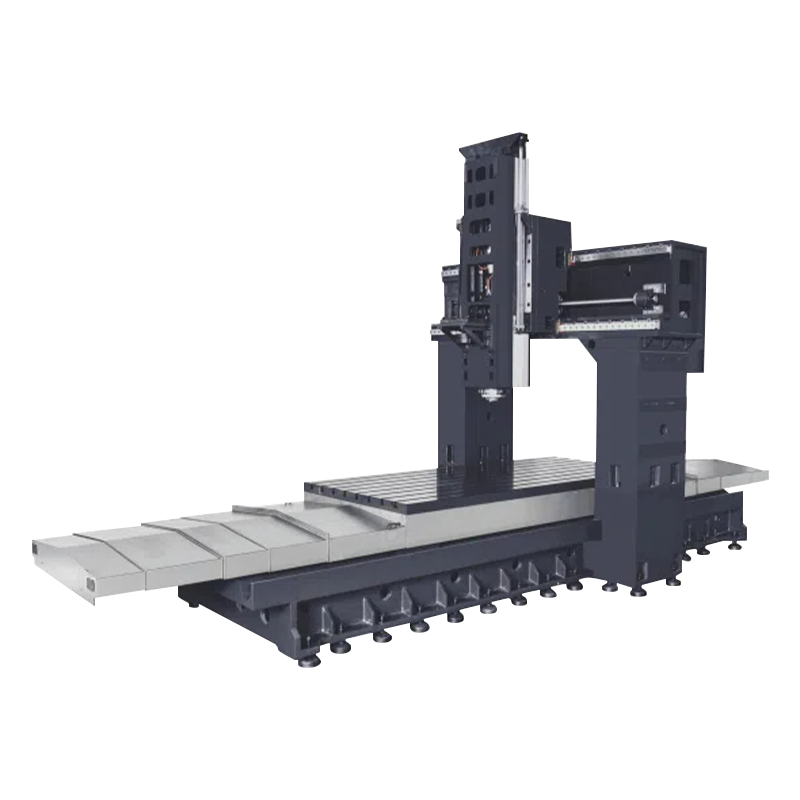 Doppelständer-Bearbeitungszentrum Bohr- und Gewindeschneidmaschinen verwenden hochwertige Konfigurationen wie „Gintech PMI“, „Shangyin HIWIN“ oder „THK“ Kugelumlaufspindeln der Güteklasse C3, Lager der Güteklasse P4, Direktantriebe der Güteklasse „Speedcn“ … Produkt anzeigen →
Vier Fehler, die Käufer immer wieder wiederholen
- Allein auf Reisen kaufen. Eine Maschine, die das Teil auf dem Papier einpasst, passt möglicherweise nicht auch auf die Vorrichtung, den Drehtisch und die Kühlmittelschutzvorrichtungen.
- Auswahl einer Spindel nach Höchstgeschwindigkeit. Eine Spindel mit 12.000 U/min und niedrigem Drehmoment bleibt bei einem schweren Stahlschnitt stehen, während eine langsamere Spindel mit höherem Drehmoment die gleiche Arbeit ohne Beanstandung erledigt.
- Das Span- und Kühlmittelmanagement wird unterschätzt. Eingeschlossene Späne werden beim nächsten Durchgang nachgeschnitten, was sich eher in einer schlechten Oberflächengüte und einem beschleunigten Verschleiß der Wendeschneidplatte als in einem offensichtlichen Fehler zeigt.
- Annahme statischer Geometrieergebnisse ohne Testschnitt. Geometrieprüfungen bestätigen die Ausrichtung, aber nur ein Testschnitt an Ihrem eigenen Material mit Ihren eigenen Parametern bestätigt, dass die Maschine die Toleranzen in der Produktion einhält.
Wo ein konventionelles Fräs-M/C immer noch Sinn macht
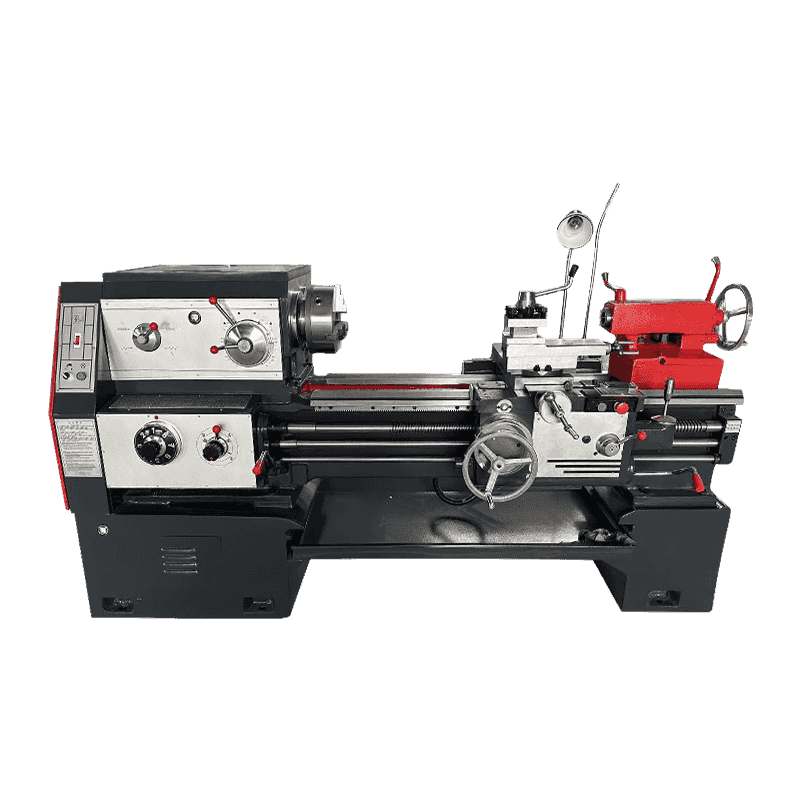
Nicht jeder Auftrag benötigt eine CNC-Steuerung. In Wartungswerkstätten, bei Arbeiten mit Einzelteilen und in Schulungsumgebungen kostet eine manuelle Kniefräse mit schwenkbarem Kopf und Handvorschüben weniger, lässt sich schneller einrichten und ist für einen neuen Bediener einfacher zu bedienen.
Eine universelle Hubtischmaschine dieser Klasse bearbeitet Planflächen, Winkelflächen, Nuten und Keilnuten. Sie kann nicht mit der Wiederholgenauigkeit einer servoangetriebenen Achse mithalten, aber wenn die Anforderungen diese Wiederholgenauigkeit überhaupt nicht erforderten, spielt die Lücke keine Rolle.
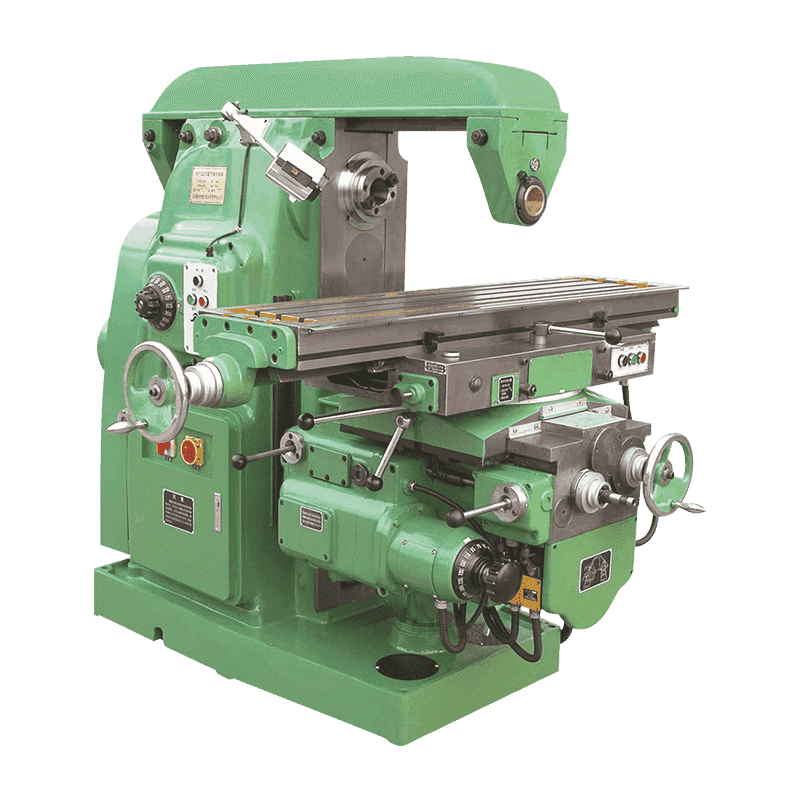 X6132 Universal-Hubtisch-Fräsmaschine Produkteinführung und Verwendung Diese Werkzeugmaschine ist eine Art starke Metallschneidemaschine. Die Werkzeugmaschine verfügt über eine hohe Steifigkeit, einen großen Vorschubgeschwindigkeitsbereich und kann ... Produkt anzeigen →
Abnahmeprüfung und tägliche Pflege
Führen Sie die Abnahme Ihrer eigenen Teile durch. Vom Lieferanten bereitgestellte Teststücke sind zum Vergleich nützlich, sie reproduzieren jedoch selten das Material, die Befestigung oder die Toleranzen der realen Produktion.
- Geometrieprüfung. Überprüfen Sie vor der Freigabe die Geradheit, Rechtwinkligkeit und den Rundlauf der Spindel anhand der veröffentlichten Werte.
- Probeschnitt. Bearbeiten Sie Ihr Material mit Ihren normalen Parametern und messen Sie die fertige Oberfläche anhand der Zeichnungstoleranz.
- Dauerbetrieb. Führen Sie einen vier- bis achtstündigen Zyklus durch und beobachten Sie die Spindeltemperatur, die Achsendrift und die Wiederholgenauigkeit während der gesamten Schicht.
- Tagesablauf. Entfernen Sie vor dem ersten Schnitt des Tages die Späne, überprüfen Sie die Schmierung der Wege und überprüfen Sie die Kühlmittelkonzentration.
- Vierteljährliche Inspektion. Überprüfen Sie das Spiel der Kugelumlaufspindel und den Zustand der Führung und nivellieren Sie die Maschine neu, wenn sich das Fundament bewegt hat.
Bringen Sie es zurück zur Maschine auf Ihrem Boden
Ein Fräsm/C wird aufgrund von drei Dingen ausgewählt: der Geometrie der Teile, dem tatsächlichen Größenbereich, den Sie bearbeiten werden, und der Werkzeug-zu-Werkzeug-Produktivität, die jede Schicht erfordert. Erledigen Sie diese zuerst, dann schreibt sich die Spezifikationsliste weitgehend von selbst.
Ningbo Hongjia CNC baut seit 2006 Metallschneidemaschinen. Der Katalog umfasst horizontale Dreh- und Fräszentren, Vertikaldrehmaschinen, Fräszentren und konventionelle Maschinen. Ein vertikales Bearbeitungszentrum deckt den Großteil der allgemeinen Fräsarbeiten ab, ein Doppelständeraufbau deckt große Teile ab und eine universelle Hubtischfräse füllt die Lücke, wo überhaupt keine CNC-Steuerung erforderlich ist.
Wenn Sie möchten, dass die Auswahl anhand bestimmter Zeichnungen und Toleranzen überprüft wird, senden Sie die Teiledetails, anstatt nur den Katalog zu durchsuchen. Der Hintergrund des Herstellungsvorgangs wird auf der Seite dargelegt über Ningbo Hongjia CNC Seite.
