
Zögern Sie nicht, sich zu kontaktieren, wenn Sie uns brauchen!
 Heim / Nachricht / Branchennachrichten / CNC-Dreh- und Fräsmaschine: Funktionsweise, Vorteile und Auswahlhilfe
CNC-Dreh- und Fräsmaschine: Funktionsweise, Vorteile und Auswahlhilfe
 2026.09.09
 Branchennachrichten
Ein Lohnfertiger erhält eine Angebotsanfrage für 500 Edelstahlwellen. Bei jeder Welle muss der Außendurchmesser gedreht, an einem Ende ein Gewinde und in der Nähe der Schulter ein quergebohrtes Loch angebracht werden. Auf einer separaten Drehmaschine und einem Bearbeitungszentrum wird jedes Teil zweimal geladen und zweimal neu referenziert. Auf einem CNC-Dreh- und Fräsmaschine , die Welle wird einmal geklemmt; Der Revolver wechselt vom Drehwerkzeug zum angetriebenen Bohrer, die Spindel verriegelt sich im richtigen Winkel und das Loch wird geschnitten, bevor das Teil das Spannfutter verlässt. Diese einzelne Klemmung ist der gesamte Geschäftsfall.
Um die alte Lücke zwischen Prozessflexibilität und Rüstgenauigkeit zu schließen, gibt es Dreh-Fräsmaschinen. In diesem Ratgeber erfahren Sie, wie die Maschinenklasse funktioniert, welche Spezifikationen tatsächlich darüber entscheiden, ob ein Modell zu Ihren Teilen passt und was Sie vor der Bestellung überprüfen müssen.
Was eine CNC-Dreh- und Fräsmaschine eigentlich leistet
Direkt ausgedrückt: Es handelt sich um eine CNC-Horizontaldrehplattform mit zusätzlichen angetriebenen Werkzeugen. Bei Drehvorgängen dreht sich das Werkstück weiterhin, aber wenn die C-Achse die Spindel in einer präzisen Winkelposition arretiert, drehen sich die angetriebenen Werkzeuge im Revolver unabhängig voneinander und können mit derselben Aufspannung Merkmale fräsen, bohren, gewindeschneiden oder bohren. Da das Teil nie erneut eingespannt wird, hat jedes bearbeitete Merkmal denselben Spannbezugspunkt.
Das drehende Fundament
Bett, Spindelstock, Spannfutter und Revolver funktionieren wie eine herkömmliche CNC-Drehmaschine: Drehwerkzeuge bearbeiten Außendurchmesser, Flächen, Nuten, Gewinde und Innenbohrungen mit hoher Zerspanungsleistung. Ein geneigtes Bett sorgt dafür, dass die Späne nicht in die Schneidzone fallen, und erhöht die strukturelle Steifigkeit, die sich bei schweren Durchgängen direkt in der Oberflächenbeschaffenheit bemerkbar macht.
Die Fräsfähigkeit
Angetriebene Werkzeuge verleihen dem Revolver eine eigene rotierende Schnittgeschwindigkeit. In Kombination mit der C-Achsen-Spindelpositionierung kann die Maschine Abflachungen, Querlöcher, Keilnuten, Schlitze und außermittige Bohrungen bearbeiten, für die früher ein separates Bearbeitungszentrum erforderlich war. Durch diese Ergänzung wird aus einer Einzelprozess-Drehmaschine eine komplette Bearbeitungsstation.
Ein Setup, eine Referenz
Der betriebliche Effekt ist wichtiger als das technische Detail: Sie beseitigen den Fehler, der jedes Mal auftritt, wenn ein Teil gelöst und neu referenziert wird. Die Konzentrizität zwischen gedrehten und gefrästen Merkmalen wird dann durch die Maschinengeometrie und nicht durch die Beurteilung des Bedieners gesteuert, und der erste Teil einer Charge ist bereits korrekt, anstatt auf Probeschnitte zu warten.
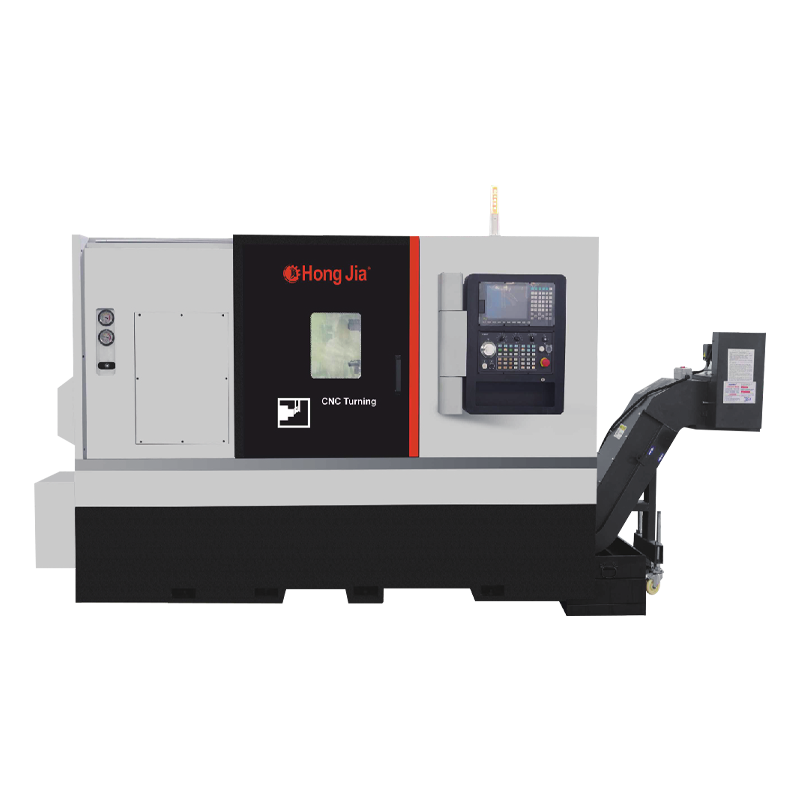
Hongjia CNCs Horizontales Drehzentrum T36P ist ein direktes Beispiel für diese Kategorie: Die geplante Werkzeugsequenz umfasst Drehen, Bohren und Bohren in einem Programmzyklus, ohne dass das Teil zwischen den Maschinen bewegt wird.
Die sechs Spezifikationen, die darüber entscheiden, ob es passt
Ein Verkaufsblatt kann zwanzig Parameter auflisten. In der Praxis bestimmen sechs davon, ob die Maschine Ihre Teile halten, Ihr Material schneiden und Ihre Toleranzen einhalten kann. Vergleichen Sie zunächst diese Zahlen, bevor Sie sich die optionalen Funktionen ansehen.
| Parameter | Was es bedeutet | Typischer Mittelklasse-Wert | Warum es wichtig ist |
|---|---|---|---|
| Maximaler Drehdurchmesser | Größter Werkstückschwung, der Bett, Werkzeug und Spanfluss freigibt | 350–500 mm | Flanschteile und kundenspezifische Backen benötigen Spielraum |
| Drehlänge | Längster Teil, den die Maschine zwischen den Spitzen unterstützen kann | 500–1.500 mm | Längere Schäfte erfordern ein längeres Bett oder ein anderes Modell |
| Spindelgeschwindigkeit | Maximale Drehzahl der Hauptspindel | 4.500–6.000 U/min | Beim Schlichten kleiner Durchmesser können gute Oberflächengeschwindigkeiten nur bei hohen Drehzahlen erreicht werden |
| Angetriebene Werkzeugstationen | Anzahl der Revolverpositionen, die angetriebene rotierende Werkzeuge betreiben können | 8–14 Stationen | Durch mehr Live-Stationen kann ein Programm mehr Operationen durchführen |
| C-Achsen-Auflösung | Kleinster Winkelpositionierungsschritt der Spindel | 0,001° | Durch die gute Auflösung bleiben Querlöcher und Flächen im richtigen Winkel |
| Positionierungsgenauigkeit | Wiederholbare lineare Genauigkeit der Schiebeachsen | ±0,005–0,01 mm | Begrenzt direkt, welche Zeichnungstoleranzen Sie einhalten können |
Für die meisten Lohnfertiger ist ein mittelgroßes horizontales Drehzentrum mit einem maximalen Drehdurchmesser von etwa 400–500 mm und einer Drehlänge von etwa einem Meter der praktische Ausgangspunkt. Wenn Ihre Teile deutlich innerhalb dieser Abmessungen liegen, wählen Sie den leichteren Rahmen und investieren Sie das eingesparte Budget in Werkzeuge oder Automatisierung.
Wählen Sie die Konfiguration aus dem Teil, nicht aus der Broschüre
Für fast jeden Käufer gilt die praktische Regel: Kaufen Sie die kleinste Maschine, die die Teile aufnehmen kann, die Sie heute verarbeiten, sowie die meisten Teile, die Sie anbieten, wobei alle Vorgänge in einer Aufspannung erledigt werden müssen. Ein größerer Rahmen als nötig kostet Geld, Stellfläche und sogar die Schnittleistung bei kleinen Werkstücken.
1
Messen Sie den echten Umschlag
Der maximale Drehdurchmesser und Spitzenabstand müssen Ihr größtes Teil plus Backenhöhe und Werkzeugansatz abdecken. Eine Flanschwelle verändert die Anforderung mehr, als ihr Nenndurchmesser vermuten lässt. Messen Sie daher den fertigen Rohling und nicht das Grundmaß der Zeichnung.
2
Passen Sie die Leistung an das Material an
Rostfreie, wärmebehandelte und hochharte Legierungen erfordern mehr Spindeldrehmoment und strukturelle Steifigkeit als Höchstgeschwindigkeit. Überprüfen Sie das Nenndrehmoment bei Betriebsdrehzahl und nicht die Spitzenleistung, da diese Zahl die tatsächliche Schruppleistung bestimmt.
3
Zählen Sie die Funktionen, die angetriebene Werkzeuge benötigen
Querbohrungen, Abflachungen, Keilnuten, Schlitze und exzentrische Bohrungen benötigen jeweils eine Live-Station und eine C-Achsen-Funktion. Lassen Sie freie Live-Stationen für zukünftige Arbeiten im Turm. Der Unterschied zwischen der Möglichkeit, ein neues Teil anzubieten oder es abzulehnen, liegt oft in einer bestimmten Position.
4
Planen Sie den Automatisierungsgrad
Große Chargen rechtfertigen Doppelspindeln oder automatische Werkstückübergabe. Für die Produktion gemischter Kleinserien ist ein Standardrevolver mit angetriebenen Werkzeugen und schnellem Wechsel besser geeignet. Die vollständige Entscheidungsreihenfolge – Umschlag, Material, Merkmale, Losgröße – wird in unserem separaten Leitfaden behandelt So wählen Sie eine horizontale CNC-Dreh- und Fräsmaschine aus .
Bei komplexen Wellen, die an beiden Enden bearbeitet werden müssen, kann eine automatische Andockkonfiguration mit zwei Spindeln die Gesamtzykluszeit erheblich verkürzen, da das Werkstück ohne zusätzliche Einrichtung direkt von einer Spindel zur anderen übertragen wird. Der NC106DS von Hongjia basiert auf diesem Prinzip.
Realistische Genauigkeitserwartungen
Genauigkeit ist eine Beziehung zwischen bearbeiteten Merkmalen und keine Zahl in einem Prüfbericht. Der stärkste Grund, sich für eine kombinierte Dreh-Fräsmaschine zu entscheiden, ist die durch eine einzige Aufspannung erzeugte Konstanz.
0,01–0,02 mm Typischer Rundlauffehler zwischen gedrehten und gefrästen Merkmalen an einem starr gehaltenen Teil
H7 Die Bohrungstoleranz wird routinemäßig durch Feinbohren im gleichen Aufbau erreicht
Ra 0,8–1,6 µm Oberflächengüte durch Standarddrehen; ein Enddurchgang kann ihn noch weiter senken
Diese Werte setzen ein starres Werkstück, eine geeignete Wendeplattengeometrie und eine Maschine in angemessenem Zustand voraus. Sie halten nicht an dünnwandigen Teilen oder mit langen, ablenkenden Werkzeugen: Die Maschine bietet das Potenzial, aber das Teiledesign und der Prozess entscheiden über das Endergebnis.
Kombimaschine oder Zwei-Maschinen-Variante?
Die Entscheidung ist einfach: Wählen Sie die kombinierte Maschine, wenn Ihre Teile rotierend sind, aber Funktionen aufweisen, die Fräsen oder Bohren erfordern. Spezielle, reine Großseriendreh- und große Prismenfräsarbeiten lassen sich besser auf getrennten Maschinen durchführen. Die Wahl hängt davon ab, wie die meisten Ihrer Chargen tatsächlich aussehen.
Wählen Sie Dreh-Fräsen, wenn
- Teile haben Querlöcher, Abflachungen, Keilnuten oder außermittige Bohrungen
- Die Konzentrizität zwischen gedrehten und gefrästen Merkmalen ist in der Zeichnung angegeben
- Die Chargengrößen variieren und die Rüstzeit ist der eigentliche Engpass
- Der Platzbedarf ist knapp und eine Maschine kann zwei ersetzen
Wählen Sie separate Maschinen, wenn
- Bei großen Produktionsläufen handelt es sich fast um reines Drehen
- Für große prismatische Teile benötigen Sie einen sehr großen Fräsbereich
- Sie verfügen bereits auf beiden Seiten über freie Kapazitäten
- Ein starker Fräsmaterialabtrag würde den Revolver einer kombinierten Maschine belasten
Ein nützliches mentales Modell: Jede Änderung der Maschinenbelastung ist eine Fehlerquelle. Ein Dreh-Fräszentrum entfernt drei oder vier Ladungen pro Teil, und bei gemischten Kleinserienarbeiten ist jede entfernte Ladung ein direkter Gewinn.
Was Sie vor der Bestellung überprüfen sollten
Die Spezifikationsliste ist nur dann von Bedeutung, wenn der Hersteller die Konfiguration liefern und dahinter stehen kann. Stellen Sie diese Fragen und schreiben Sie die Antworten auf.
- Benutzerdefinierte Konfiguration: Können Spindeldrehzahlbereich, Revolveranordnung, Kühlmittelsystem und Spanbehandlung an Ihre Teile angepasst werden?
- Akzeptanzstandard: Wie wird die Maschine vor der Auslieferung am eigenen Werkstück getestet?
- Erfahrung und Leistung: Hat das Werk vergleichbare Maschinen geliefert? Die eigenen Zahlen des Unternehmens beschreiben mehr als 20 Jahre Branchenerfahrung, eine jährliche Produktion von rund 1.000 Maschinen und über 500 Kundeninstallationen.
20 Langjährige Branchenerfahrung
1.000 Pro Jahr produzierte Maschinen
500 Kundeninstallationen
Ein Herstellerprofil wie z Hongjia CNCs company introduction ist ein vernünftiger Ausgangspunkt, aber Ihr eigener Testteil ist die eigentliche Referenz. Fordern Sie einen Schneidtest mit einem repräsentativen Werkstück an; Das Ergebnis sagt Ihnen mehr als jede Broschüre.
Für die Wellen- und Buchsenproduktion in großen Stückzahlen nutzt Hongjias NC110DY seine Hochproduktionskonfiguration, um die Zykluszeiten zu verkürzen. Dies ist genau die Art von Option, die man erkunden sollte, wenn die Chargenzahl in die Tausende geht.
Kaufen Sie die Maschine, die zu den Teilen passt, die Sie heute haben, und die Spielraum für die Teile lässt, die Sie morgen anbieten. Das richtige CNC-Dreh- und Fräszentrum erledigt die Arbeit von zwei Maschinen, ohne dass der Bediener jemals ein gutes Teil umspannen muss.
